Totale Dickenschwankung (TTV), Verzug und Durchbiegung nach dem Drahterodieren
Die Gesamtdickevariation unterscheidet sich von Verzug und Wölbung. Erfahren Sie, wie Stützen, Stichproben und Wafer-Zustand eine aussagekräftige Nachschnittinspektion beeinflussen.
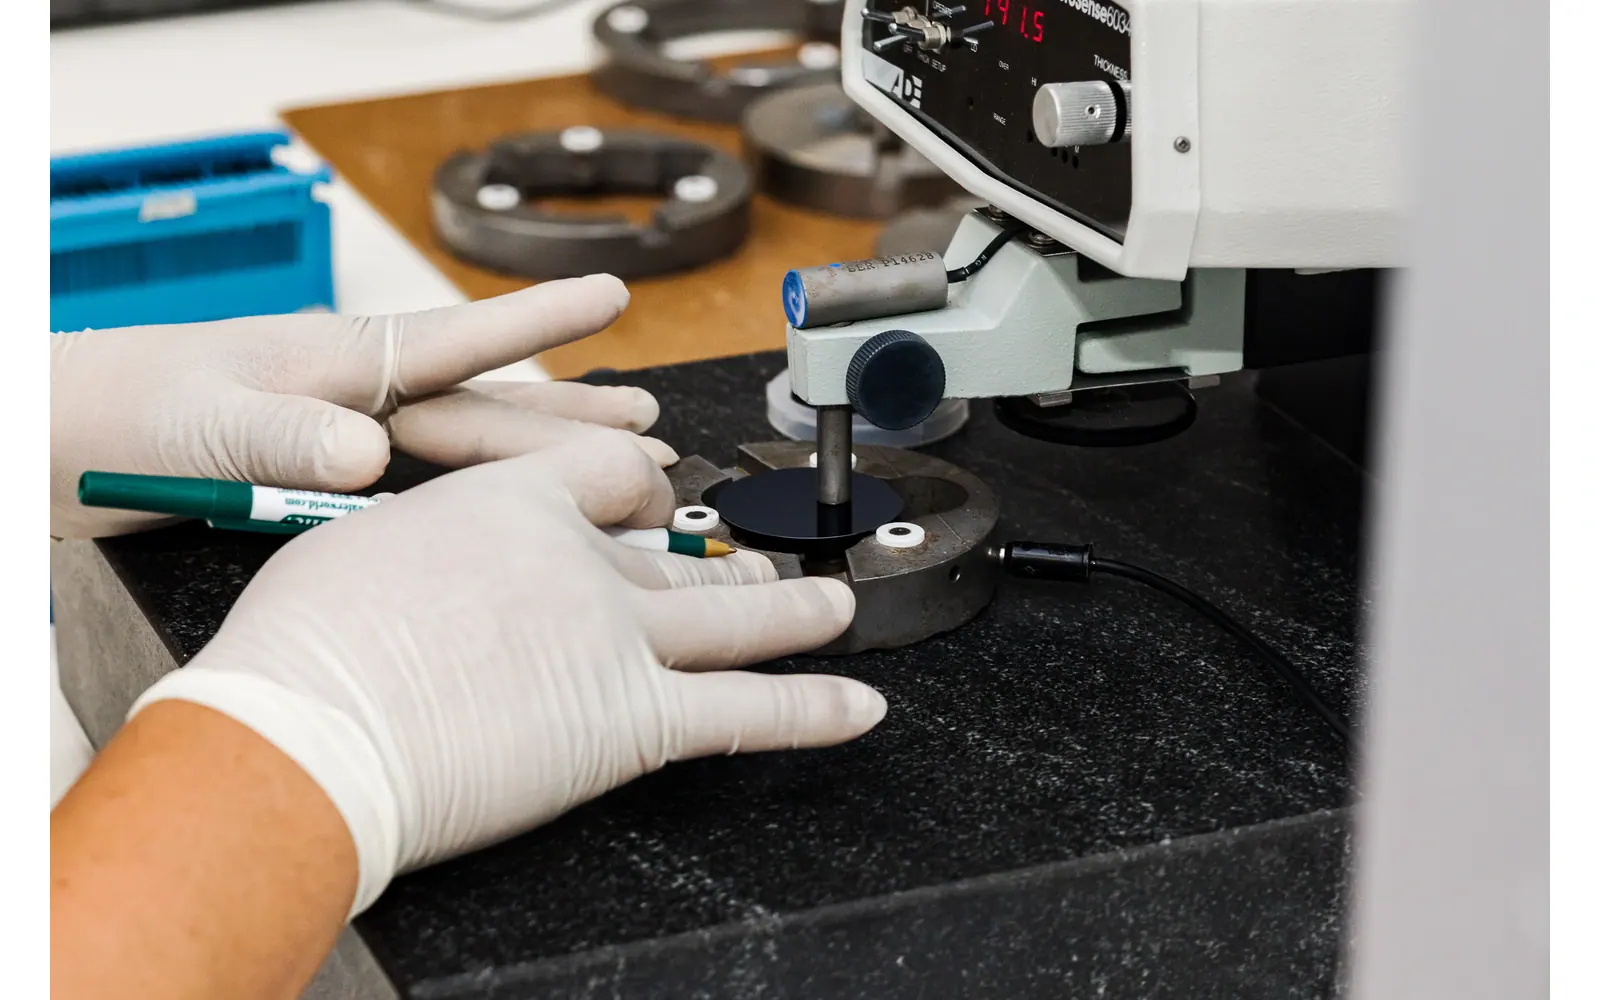
Die Gesamtdickevariation ist kein Verzug, keine Wölbung und kein Fehler einer zentralen Dickenmessung. Ein Rohling kann durchgehend zu dünn sein oder seine durchschnittliche Zielstärke erreichen, während ein Bereich zu dünn ist, um ihn fertigzustellen. Prüfen Sie den Dickenbereich und die Nennzielstärke separat.
Ein nützlicher Bericht über die Gesamtdickevariation gibt auch den bewerteten Bereich, die Stütze und den Prozesszustand an. Ohne diese Felder können zwei Labore unterschiedliche Zahlen melden, ohne dass eines von beiden den Wafer verändert hat.
Vimfun SOM200 ist ein Referenzwert für Schneidausrüstung, keine Messtechnikspezifikation. Eine angegebene Dickentoleranz darf nicht in Gesamtdickevariation umbenannt werden; der geprüfte Bereich, die Stütze und die Methode bestimmen, was die Messung feststellt.
Definieren Sie die Gesamtdickevariation, bevor Sie Ergebnisse vergleichen
Die lokale Dicke ist die Trennung zwischen Vorder- und Rückseite an einem Ort, gemäß der Messmethode. TTV ist ein Bereich über den ausgewählten Bereich. Es ist nicht die Differenz zwischen der durchschnittlichen Dicke des Wafers und seiner Nennzielstärke, und es ist nicht die Toleranz einer mechanischen Positionierungsachse.
NIST-Forschung zur Wafer-Dickenmessung untersucht die Dickevariation mittels Infrarot-Interferometrie. Ihr messtechnischer Kontext verdeutlicht, warum die Messmethode wichtig ist. Sie weist kein universelles TTV-Limit für jedes geschnittene Material oder jede Säge zu.
Kann ein gleichmäßiger Wafer immer noch zu dünn sein?
Stellen Sie sich einen hypothetischen Rohling vor, dessen lokale Dicken von 0,98 bis 1,03 mm reichen. Seine Spanne beträgt 0,05 mm über die beprobten Orte. Dieses erfundene Beispiel erklärt die Berechnung; es ist keine Spezifikation oder Leistungsergebnis für eine Vimfun-Maschine.
Diese Spanne sagt Ihnen nicht, ob die Nennzielstärke 1,00 oder 1,10 mm betrug. Ein Rohling kann durchgehend zu dünn sein oder die korrekte Durchschnittsdicke, aber eine übermäßige Variation aufweisen. Sowohl die Zielstärke als auch die Gesamtdickevariation gehören daher auf ein Abnahmeprotokoll, wenn sie nachgelagert wichtig sind.
Geben Sie an, ob sich eine Dickentoleranz auf einen Mittelwert, einen Mittelpunkt oder alle bewerteten Orte bezieht. Ohne diese Unterscheidung können Lieferant und Kunde aus denselben Daten unterschiedliche Schlussfolgerungen über Erfolg/Misserfolg ziehen.
Warum sind Verzug und Wölbung unterschiedliche Messungen?
Der Wafer-Verzug beschreibt die Form, während die Dickevariation die Trennung zwischen Vorder- und Rückseite beschreibt. Ein gekrümmter Wafer kann eine nahezu gleichmäßige Dicke beibehalten. Umgekehrt kann ein relativ flacher Rohling keilförmig sein. Bei einer TTV-Siliziumwafer-Inspektion halten Sie die Dickenkarte getrennt vom Formergebnis; schreiben Sie TTV (Gesamtdickevariation) in den Bericht, anstatt alle drei Messungen als einen Ebenheitswert zu behandeln.
Verzug und Wölbung beziehen sich auf Abweichungen der Mittelfläche eines Wafers von der spezifizierten Referenzgeometrie, wobei die Details durch die Messkonvention geregelt sind. Sie sind nicht einfach ein anderer Name für die Dickenstreuung. Ein gekrümmter Wafer kann eine relativ gleichmäßige Dicke haben, während ein keilförmiger Rohling in der Dicke variieren kann, ohne die gleiche Krümmung aufzuweisen.
Um die Gesamtdickevariation mit Verzug oder Wölbung zu vergleichen, fordern Sie die vom Inspektionssystem verwendeten Definitionen an. Identifizieren Sie den Stützmodus und die Referenzebene. Eine Vorrichtung, die den Wafer zurückhält, kann die Formmessung beeinflussen und sollte nicht vom Bericht ausgeschlossen werden.
Leiten Sie keinen Verzugs- oder Wölbungswert aus einem Foto eines auf einem Tisch liegenden Wafers ab. Das Bild kann den sichtbaren Zustand dokumentieren, aber es fehlen die kontrollierte Referenz und die Messdaten, die für eine quantitative Aussage erforderlich sind.
Geben Sie den Prozesszustand der Probe an
Ein geschnittener Rohling, ein geläppter Wafer und ein poliertes Substrat sind unterschiedliche Inspektionszustände. Die Oberflächenbearbeitung kann Dicke und Form verändern, daher sollten die Ergebnisse ihre Prozessstufenbezeichnungen beibehalten. Eine veröffentlichte Spezifikation für polierte Wafer kann nicht automatisch auf den Sägeausgang angewendet werden.
Geben Sie bei der Überprüfung an, welcher Zustand akzeptiert wird. Wenn der Zweck der Säge darin besteht, Rohlinge für die Oberflächenbearbeitung zu liefern, sollte die Gesamtdickevariation zusammen mit der verfügbaren Bearbeitungszugabe bewertet werden. Schneiden von Siliziumbarren, Behalten Sie die Oberflächenbehandlungshistorie mit den Daten bei. Hinzugefügte Filme oder spätere thermische Verarbeitung können die Interpretation von Geometriemessungen verändern. Die empfangende Abteilung muss wissen, was mit dem Wafer vor der Inspektion geschehen ist.
Entwerfen Sie das Stichprobenmuster.
Wählen Sie vor dem Versuch aus, wo die Dicke bewertet wird. Der Randabschluss, die Anzahl der Orte und ihre Verteilung beeinflussen die Fähigkeit, einen Keil oder eine lokale Variation zu erkennen. Einige Punkte können für eine begrenzte Screening-Aufgabe ausreichend sein, sollten aber nicht als vollständige Oberflächenkarte dargestellt werden.
Ein Vergleich der Gesamtdickevariation erfordert denselben Bereich und dieselbe Stichprobenmethode in beiden Läufen. Die Erhöhung der Anzahl von Punkten in einem Lauf kann Extrema aufdecken, die ein spärliches Muster im anderen Lauf verpasst. Zeichnen Sie die tatsächlichen Punktorte auf oder behalten Sie die Karte bei, wo verfügbar.
Identifizieren Sie auch die Gerätefähigkeit und den Kalibrierungsstatus. Wenn das Akzeptanzfenster nahe an der Messunsicherheit liegt, benötigt das Ergebnis eine vereinbarte Entscheidungsregel anstelle von zusätzlichen Dezimalstellen in einer Tabelle.
Behalten Sie den Ort jeder Dickenprobe bei, nicht nur das Minimum und Maximum. Wenn ein zusätzlicher Messpunkt eine dünne Stelle findet, erhöht sich die gemeldete Spanne, obwohl sich der Wafer nicht verändert hat. Deshalb sollten eine spärliche Mittel- und Randprüfung und eine vollständige Karte nicht verglichen werden, ohne ihre Abdeckung zu identifizieren.
Für die Gesamtdickevariation ergibt die illustrative Spanne von 0,98–1,03 mm 0,05 mm oder 50 µm über diese beprobten Orte. Sie sagt nichts über einen nicht gemessenen Bereich aus. Das Beispiel ist arithmetisch, kein gemessenes Sägeergebnis.
Ich würde drei Felder neben jeder Zahl zur Gesamtdickevariation angeben: Bewertungsbereich, Stützbedingung und Probenstatus. „Als-geschnitten, definierter Randabschluss, benannte Stütze“ ist nützlicher als „hohe Präzision“. Die Fallstricke bestehen darin, ein Ergebnis für polierte Wafer zu melden, als ob es den unkorrigierten Rohling charakterisieren würde.
Ich würde drei Felder neben jeder Gesamtdickenschwankungszahl angeben: Bewertungsbereich, Unterstützungsbedingung und Probenzustand. “Roh geschnitten, definierter Rand ausgeschlossen, benannte Unterstützung” ist nützlicher als “hohe Präzision”. Die Fallstricke bestehen darin, ein poliertes Wafer-Ergebnis so zu melden, als ob es den unkorrigierten Rohling charakterisiert hätte.
Die Karte ist wichtig.
Was passiert, wenn sich die Unterstützung ändert?
Kontakt- und berührungslose Methoden können unterschiedliche Unterstützungsanordnungen beinhalten. Die Vorrichtung muss mit der Probendicke und dem Zustand kompatibel sein. Dokumentieren Sie, ob der Wafer frei ist, an definierten Stellen gestützt wird oder je nach Methode von einem Spannfutter gehalten wird.
Gesamtdickenschwankungsdaten ohne Unterstützungsinformationen können schwierig zu vergleichen sein, insbesondere bei dünnen oder gekrümmten Proben. Das Wiederholen einer Messung unter einer anderen Halterungsanordnung kann das Ergebnis aus Gründen ändern, die nichts mit dem ursprünglichen Schnitt zu tun haben.
Vermeiden Sie übermäßige Handhabungskräfte, nur um eine Messung stabil zu machen. Befolgen Sie die Geräte- und Standortverfahren. Wenn eine rohe Oberfläche für die ausgewählte Methode ungeeignet ist, vereinbaren Sie eine andere Methode oder beschreiben Sie die Einschränkung, anstatt unsichere Messwerte stillschweigend als akzeptierte Daten zu behandeln.
Untersuchen Sie Trends über die Scheibensequenz hinweg
Bewahren Sie die Scheibenreihenfolge auf und vergleichen Sie Karten oder Messungen nach Position. Ein Trend über eine Charge hinweg kann auf eine Setup- oder Prozessänderung hinweisen, aber das Muster allein identifiziert nicht die Ursache. Untersuchen Sie die Montage, den Zustand der Führung, das Schnittverhalten, die Freigabe und die Konsistenz der Messung.
Für den Gerätekontext, die Mehrseilsäge Übersicht und invertierte Mehrdrahtsäge Konfiguration beschreiben verschiedene Aspekte des Setups. Kein Link stellt ein Gesamtdickenschwankungsergebnis für das Material eines Kunden dar.
Zeichnen Sie unterbrochene Läufe und Bedieneranpassungen auf. Andernfalls können gemeinsam gemessene Proben tatsächlich unterschiedliche Schnittbedingungen darstellen, was einen Chargendurchschnitt irreführend macht.
Verbinden Sie das Ergebnis mit der Endbearbeitung
Der empfangende Betrieb benötigt genügend Material, um die endgültige Geometrie zu erreichen, ohne ein zu kleines Teil zu erzeugen. Eine Dickenkarte kann ihm helfen zu verstehen, ob der Rohling diese Zulage im relevanten Bereich bietet. Die durchschnittliche Dicke allein kann eine lokal dünne Stelle verbergen.
Bewerten Sie die Gesamtdickenschwankung zusammen mit Kantenfehlern, Oberflächenzustand und jeglicher erforderlichen Schadensbewertung. Die Reduzierung von TTV bei gleichzeitiger Belassung von unzureichendem Endbearbeitungsmaterial löst das nachgelagerte Problem nicht.
Wenn ein Endbearbeitungsversuch durchgeführt wird, halten Sie die Messungen vor und nach der Endbearbeitung mit derselben Probe verbunden. Dies zeigt, was der Endbearbeitungsschritt geändert hat, und vermeidet es, die Säge mit einem Ergebnis gutzuschreiben, das nur nach der Korrektur gemessen wurde.
Bewahren Sie die Messkarte mit dem Ergebnis auf
Behalten Sie die gemessenen Positionen bei, nicht nur die größten und kleinsten Zahlen. Ein Ergebnis ohne seine Karte kann nicht zeigen, ob derselbe Teil der Oberfläche in einem anderen Durchgang ausgewertet wurde. Zeichnen Sie die Punktidentifikatoren und Ausschlüsse auf, damit ein zweiter Ingenieur die Inspektionsgrenze reproduzieren kann.
Bewahren Sie für die Gesamtdickenschwankung die Nenndicke in einem separaten Feld auf. Ein kleiner gemessener Bereich beweist nicht, dass der gesamte Rohling innerhalb seines erforderlichen Dickenfensters liegt. Der Empfänger benötigt sowohl die Zielbeziehung als auch die Variationsinformationen. Die Kombination unter einer einzigen Bezeichnung erschwert die Interpretation eines Berichts.
Beschreiben Sie die Unterstützungsbedingung in Begriffen, die ein anderer Bediener reproduzieren kann. Zeichnen Sie auf, welche Oberflächen die Unterstützung berühren und ob die Messanordnung zwischen rohen und fertigen Proben unterschiedlich ist. Wenn sich die Unterstützung während einer Untersuchung ändert, bewahren Sie diese Ergebnisse in separaten Vergleichsgruppen auf, bis die Auswirkung verstanden ist.
Geben Sie die Auflösung und die relevanten Messbeschränkungen aus der Instrumenten- und Methodendokumentation an. Berichten Sie nicht über mehr Vertrauen, als die Einrichtung unterstützt, nur weil das Display zusätzliche Ziffern anzeigt. Die nützliche Frage ist, ob die Inspektion die Unterschiede unterscheiden kann, die für die Annahme wichtig sind.
Ein Gesamtdickenschwankungstrend über eine Charge sollte mit der Scheibenreihenfolge verknüpft bleiben. Wenn ein offensichtlicher Trend beobachtet wird, wiederholen Sie die Inspektionsprüfungen, bevor Sie den Schneideprozess ändern. Eine vertauschte Kennung, ein geänderter Ausschlussbereich oder eine veränderte Unterstützung können einen irreführenden Vergleich ergeben, auch wenn jede einzelne Messung sorgfältig durchgeführt wurde.
Markieren Sie fehlende Messungen explizit. Ein nicht gemessener Ort ist kein Nullwert oder ein interpoliertes Ergebnis, es sei denn, die Berichtsmethode definiert eine solche Behandlung ausdrücklich. Halten Sie Rohbeobachtungen getrennt von jeder abgeleiteten Anzeige, damit das empfangende Team die tatsächlichen Beweise sehen kann.
Fragen Sie vor der Festlegung einer Annahmegrenze, auf welchen Messzustand sie sich bezieht. Eine Grenzwertprüfung nach dem Schnitt und eine Spezifikation für das fertige Substrat können unterschiedliche Entscheidungen beeinflussen. Der Bericht sollte diesen Zustand und sein genehmigtes Kriterium nennen, anstatt jede Dickenkarte als endgültiges Wafer-Zertifikat zu behandeln.
| Entscheidungsfeld | Zu behaltende Beweise |
|---|---|
| Bereichsdefinition | Standorte, Randabschluss und fehlende Daten |
| Einrichtungseinstellung | Unterstützung, Instrument und Messzustand |
| Chargenrückverfolgbarkeit | Scheibenposition und Wiederinspektionsprotokoll |
Wählen Sie die Seite, die Ihre Frage beantwortet
Dieser Artikel beantwortet: Basieren zwei gemeldete Dickenbereiche auf derselben Messdefinition? Er ersetzt nicht die folgenden Geräte- oder Anwendungsbereiche.
| Ihre Frage | Relevante Seite | Grenze |
|---|---|---|
| Benötigen Sie den Kontext des Silizium-Ingot-Schneidens? | Schneiden von Siliziumbarren | Anwendungs- oder Prozesskontext für die empfangende Aufgabe |
| Wie unterscheidet sich die Chargendrahtschneidanlage? | Mehrseilsäge | Anwendungs- oder Prozesskontext für die empfangende Aufgabe |
| Benötigen Sie den invertierten Multi-Drahtsäge-Kontext? | invertierte Mehrdrahtsäge | Ausrüstungskonfiguration und ihr angegebener Umfang |
FAQ
Kann eine Messung die Gesamtdickenschwankung ermitteln?
Nein. Die Gesamtdickenschwankung beschreibt einen Bereich über einen ausgewerteten Bereich. Eine einzelne Messung kann die Dicke an diesem Ort anzeigen, aber nicht den Bereich ermitteln. Verwenden Sie die vereinbarte Stichproben- oder Kartierungsmethode und geben Sie deren Bereichsdefinition an.
Beweist eine geringe Gesamtdickenschwankung, dass der Rohling dick genug ist?
Nein. Überprüfen Sie auch die Nenndicke und das lokale Dickenfenster. Ein gleichmäßig untermaßiger Rohling kann immer noch für die Fertigung ungeeignet sein. Das Schwankungsergebnis und das erforderliche Dicken-Sollwert beantworten getrennte Annahmefragen.
Können die Ergebnisse der Gesamtdickenschwankung unterschiedliche Unterstützungen verwenden?
Nur nachdem festgestellt wurde, dass der Vergleich unter der verwendeten Methode gültig bleibt. Protokollieren Sie die geänderte Unterstützung und den Inspektionszustand. Gesamtdickenschwankungswerte ohne diese Bedingungen beschreiben möglicherweise keine gleichwertigen Messungen, auch wenn die Einheiten übereinstimmen.
Berichten Sie, was tatsächlich festgestellt wurde
Ein nützlicher Inspektionsbericht nennt das Material, die Probenidentität, die Prozessbedingung, die Messmethode, die Unterstützung, den Auswertungsbereich und das Stichprobenmuster. Fügen Sie die Dickenresultate und jegliche anwendbare Unsicherheit oder Entscheidungsregel hinzu. Halten Sie die Annahme der Nenndicke, die Annahme der TTV und die Annahme der Form getrennt.
Die Gesamtdickenschwankung wird nützlich, wenn sie eine reproduzierbare Messung beschreibt, die an eine klare Anforderung gebunden ist. Für einen neuen Prozess einigen Sie sich vor dem Schneiden auf diese Anforderung und geben Sie repräsentative Rohlinge zur Bewertung durch das empfangende Team zurück. Ziel sind vergleichbare Beweise für eine nutzbare Geometrie, nicht ein Qualitätsadjektiv, das an eine ausgewählte Probe angehängt wird.
Einigen Sie sich vor dem Schneiden auf das Dicken-Sollwert, das Kartierungsmuster, den Randabschluss und die Unterstützung. Geben Sie die Karte mit der Scheibenidentität und dem Prozesszustand zurück, nicht nur den Bereich. Wenn die Gesamtdickenschwankung übermäßig ist, vergleichen Sie die bestellten Karten und die Einrichtungshistorie, bevor Sie die Säge einstellen; schließen Sie zuerst eine geänderte Messung oder Haltebedingung aus.