Technische Keramikbearbeitung: Methoden im Vergleich
Technische Keramikbearbeitung kombiniert Trennen und Endbearbeiten. Vergleichen Sie Draht-, Messer-, Schleif- und Laserrollen anhand von Güte, Geometrie und Abnahme.
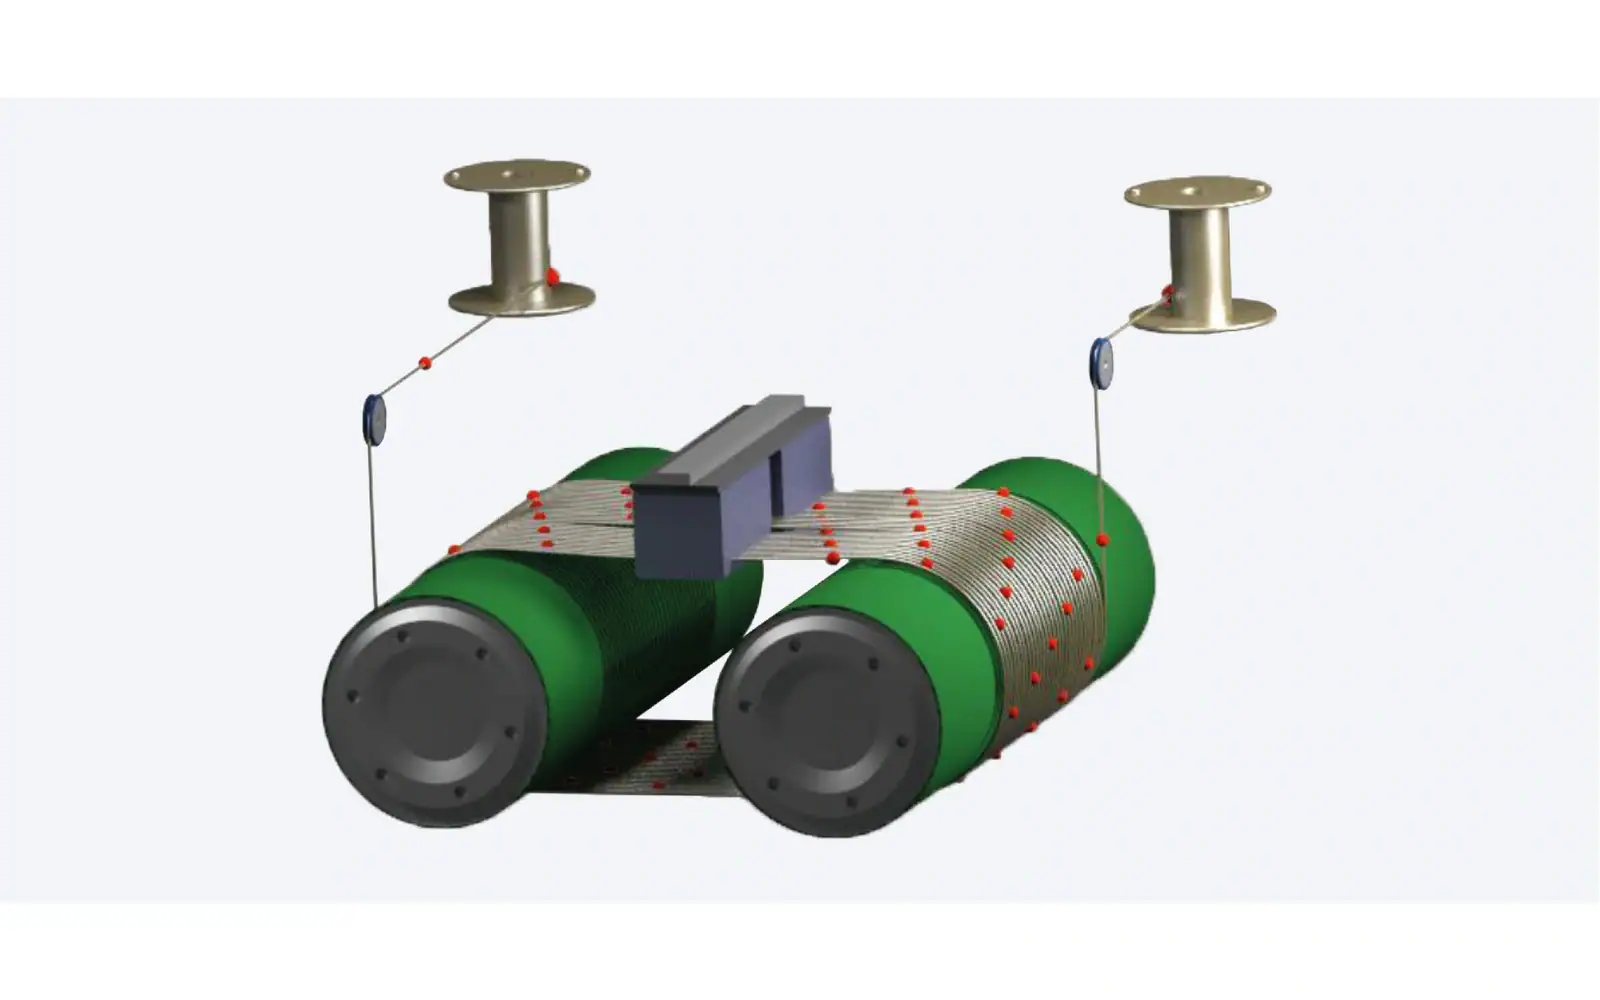
Die Bearbeitung technischer Keramik erfordert oft mehr als einen Arbeitsgang: Trennen des Rohlings, dann Definieren der fertigen Oberflächen oder Merkmale. Für einen Stapel paralleler Platten würde ich mit der Bewertung der Mehrdrahttrennung beginnen. Für ein lokales Merkmal vergleichen Sie eine für dieses Merkmal entwickelte Methode, anstatt die Plattensäge eine andere Aufgabe erledigen zu lassen.
Wählen Sie den Weg anhand der Aufnahmebedingung. Die Bearbeitung technischer Keramik, die beim Trennen Material spart, kann es beim Endbearbeiten immer noch verschwenden, wenn der Rohling nicht genügend Spielraum oder inakzeptable Fehler aufweist.
Vimfun SOM400 listet Aluminiumoxid und Zirkoniumdioxid unter seinen Anwendungen auf und liefert eine Referenz für die Stapeltrennung. Bei der Bearbeitung technischer Keramik besteht seine Aufgabe darin, einen definierten Zwischenrohling zu liefern; endgültige Merkmale und Oberflächen können anderen Arbeitsgängen gehören.
Definieren Sie die Bearbeitung technischer Keramik nach dem Teil
Beginnen Sie mit der Identifizierung der Güte, des Eingangszustands und der Ausgangszeichnung. Aluminiumoxid, Zirkoniumdioxid, Siliziumnitrid und Siliziumkarbid sind keine austauschbaren Materialien, und verschiedene Güten innerhalb einer Familie können ebenfalls eine unterschiedliche Bewertung erfordern. Eine nicht spezifizierte Härtetabelle ist keine Schneidspezifikation.
Die Überblick über die Keramiktechnik liefert Hintergrundinformationen zum Fachgebiet. Ersetzen Sie für die Auswahl der Ausrüstung breite Materialbezeichnungen durch die tatsächliche Gütedokumentation des Lieferanten und die Akzeptanzkriterien des Kunden.
Trennen Sie Rohmaterial oder erstellen Sie ein endgültiges Merkmal?
Das Teilen eines Blocks in parallele Platten ist eine Aufgabe. Das Herstellen eines Lochs, einer Nut, eines Außenprofils oder einer Referenzfläche ist eine andere. Ein Weg kann mehr als eine Methode verwenden, ohne dass die Methoden in jedem Schritt austauschbar sind.
Die Bearbeitung technischer Keramik sollte die Reihenfolge festlegen, in der die Geometrie erstellt wird. Ein Rohling benötigt möglicherweise genügend Material für spätere Oberflächen, während ein fertiges Merkmal eine andere Spannvorrichtung und einen anderen Inspektionsansatz erfordern kann. Die Zeichnung sollte diese Schnittstellen klar angeben.
Für die Anwendung Block-zu-Platte konsultieren Sie Schneiden von technischer Keramik. Sein Umfang ist nützlich für wiederholte Schnitte; es sollte nicht als Anspruch behandelt werden, dass die gleiche Einrichtung jedes mögliche Bauteilmerkmal erzeugt.
Mehrdrahtsägen: Wiederholte Trennebenen
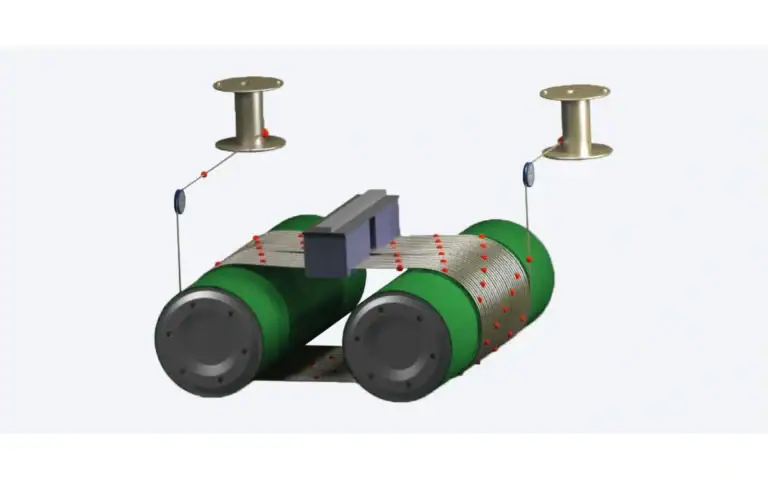
Ein geführtes Drahtnetz kann mehrere parallele Rohlinge aus einem montierten Werkstück erzeugen. Diese Methode ist eine Bewertung wert, wenn das Ergebnis ein Stapel von Platten ist und das eingehende Material entsprechend montiert und gestützt werden kann.
Bei der Bearbeitung technischer Keramik muss der Vorteil wiederholter Schnittpositionen anhand akzeptierter Rohlinge beurteilt werden. Effektive Schnittbreite, Kantenfehler, Dickenvariation und Ablöseverluste beeinflussen den nützlichen Ertrag. Die nominale Schnittanzahl reicht nicht aus.
Die Doppelplatten-Mehrdrahtsäge beschreibt eine Stapelanordnung. Die oszillierende Mehrdrahtsäge beschreibt ein anderes Bewegungskonzept. Bewerten Sie jedes anhand des tatsächlichen Materials; keine der Verknüpfungen ergibt ein anwendungsspezifisches Ergebnis.
Diamanttrennscheiben: Individuelle Schnittplanung
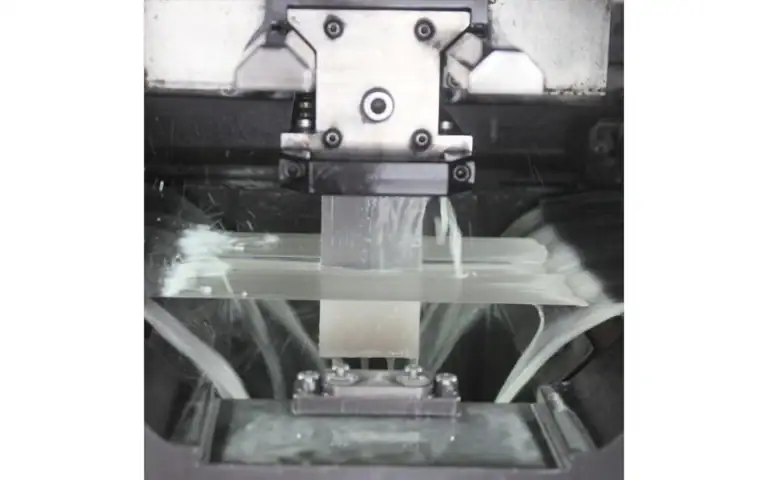
Scheibensysteme können für einzelne Trennungen mit geeigneter Zugänglichkeit und Unterstützung bewertet werden. Die Werkzeuganordnung, die Anzahl der Schnitte und die Spannvorrichtungswechsel beeinflussen den gesamten Prozessaufwand. Die scheinbare Einfachheit eines Schnitts beschreibt keine vollständige Stapelroute.
Vergleichen Sie bei der Bearbeitung technischer Keramik die Ergebnisse unter der gleichen Teileanforderung wie bei der Drahtroute. Berücksichtigen Sie Schnittbreite, verbleibendes Material, Kantenbeschaffenheit und den Aufwand vor der Endbearbeitung. Vermeiden Sie die Behauptung eines universellen Geschwindigkeits- oder Dimensionsvorteils ohne repräsentativen Test.
Eine Scheibenvorführung an einem dicken Prüfkörper kann zeigen, ob ein Material getrennt werden kann, während eine dünne Produktionsanforderung ungelöst bleibt. Geben Sie diese Einschränkung an, anstatt das Ergebnis in eine allgemeine Fähigkeitsbehauptung zu erweitern.
Schleifen: Definieren der Aufnahmegeometrie
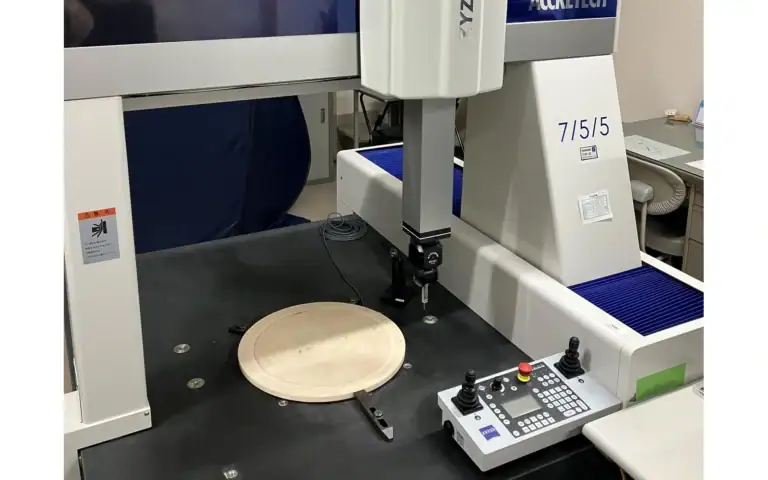
Das Schleifen erfüllt üblicherweise eine Endbearbeitungs- oder Merkmalserzeugungsrolle innerhalb des Weges. Definieren Sie, welche Abmessungen und Oberflächen es festlegen soll. Der zugeschnittene Rohling muss den genehmigten Vorrat und die Referenzflächen für diesen Arbeitsgang bereitstellen.
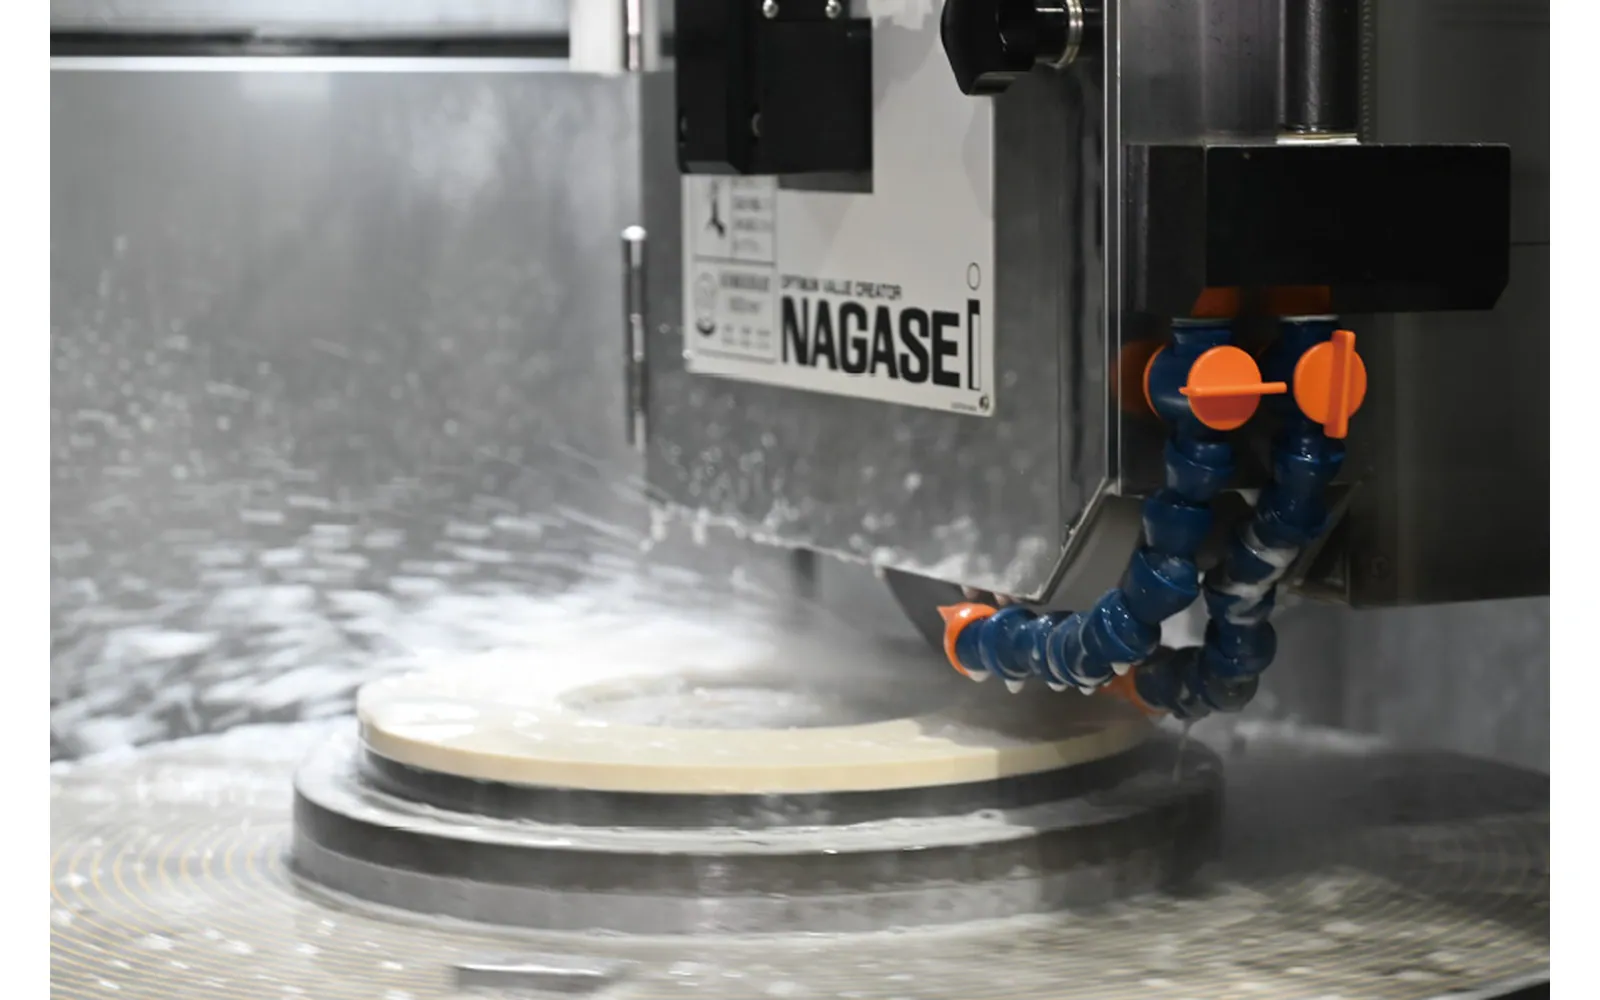
Die Bearbeitung technischer Keramik sollte die Beurteilung von Schnittschäden und schleifbedingten Schäden getrennt halten. Ein späterer Arbeitsgang kann eine Defektpopulation entfernen und eine andere einführen. Die endgültige Komponente muss in ihrem tatsächlichen fertigen Zustand bewertet werden.
Setzen Sie eine glänzende Oberfläche nicht mit einer qualifizierten Oberfläche gleich. Rauheit, Geometrie und innere Fehler erfordern ihre relevanten Methoden. Fragen Sie das zuständige Team, welche Merkmale für die Komponente wichtig sind und wie sie gemessen werden.
Was hinterlässt der vorgeschlagene Laserprozess?
“Laser” beschreibt eine breite Werkzeugkategorie und nicht einen einzelnen Keramikprozess. Das vorgeschlagene System, die Materialdicke, das Merkmal und der Trennmechanismus bestimmen, welcher Versuch aussagekräftig ist. Ein Merkmal, das in dünnem Material erstellt wurde, zeigt nicht das gleiche Ergebnis in einem großen Block.
Bitten Sie bei der Bearbeitung technischer Keramik den Laserlieferanten zu definieren, wie die Grenzqualität, das modifizierte Material und eventuelle Risse, die für das Teil relevant sind, bewertet werden. Vermeiden Sie allgemeine Behauptungen, dass jede Laserroute schadensfrei ist oder dass jeder Prozess die gleiche thermische Wirkung hat.
Verwenden Sie eine gemeinsame Ausgangszeichnung, wenn Sie Laser- und Schleifverfahren vergleichen. Wenn ein Vorschlag ein nahezu fertiges Merkmal liefert und ein anderer einen Rohling zum Schleifen liefert, schließen Sie die zusätzlichen Arbeitsgänge ein, bevor Sie die Routen beurteilen.
Eine praktische Vergleichsmatrix
Die Bearbeitung fortschrittlicher Keramik kombiniert Trenn- und Endbearbeitungsarbeitsgänge gemäß der Teilezeichnung. Eine Drahtsäge kann wiederholte Rohlinge erzeugen, eine Scheibe kann einzelne Schnitte machen, Schleifen kann eine spezifizierte Geometrie festlegen, und eine vorgeschlagene Laserroute muss ihren Trennmechanismus und den verbleibenden Oberflächenzustand identifizieren. Vergleichen Sie die vollständige Route und das Ergebnis, nicht nur die Werkzeugnamen.
| Methode | Zu bewertende Aufgabe | Zu beantragende Nachweise |
|---|---|---|
| Mehrdraht | Wiederholte parallele Rohlinge | Akzeptierte Anzahl, Dickenverteilung, Freigabe und Antwort auf die Endbearbeitung |
| Sägeblatt | Einzelne Trennungen | Schnittbreite, Kantenbeschaffenheit, Einrichtungswechsel und verbleibendes Material |
| Grinding | Endgültige Oberflächen oder definierte Merkmale | Geometrie, Oberflächenbewertung und relevante Fehlerbewertung |
| Laser | Spezifizierte Merkmale oder Trennroute | Grenzgeometrie, modifizierte Region und tatsächliche nachgelagerte Annahme |
Diese Matrix organisiert Testfragen. Sie bewertet nicht die Leistung von Geräten und weist keiner Methode eine universelle Fähigkeit zu. Die Bearbeitung von technischer Keramik erfordert die tatsächliche Güte und Geometrie, um die Beweise zu vervollständigen.
Halten Sie Modellfähigkeit und Teileakzeptanz in verschiedenen Spalten. Die SOM400-Informationen listen 1–35 mm Scheiben und Aluminiumoxid unter seinen Anwendungen auf. Die SOMIS-400-Einführung listet 0,3–15 mm Scheiben und ein Schwenkschnittkonzept auf. Die SOM4-630D-Quelle verwendet eine separate Kennzeichnung für die “Schnittgenauigkeit”. Dies sind keine austauschbaren Maße für die fertige Keramikqualität.
Für die Bearbeitung von technischer Keramik würde ich den ersten Vergleich aus dem Teilelayout wählen. Wiederholte parallele Platten rechtfertigen einen Chargentrennversuch; ein einzelner Schnitt erfordert einen anderen Setup-Vergleich. Der Empfangsprozess bestimmt dann, ob der Rohling nützlich ist.
Die Falle ist, Draht, Klinge, Schleifen und Laser nach einer Zahl zu bewerten, wenn sie unterschiedliche Teilezustände liefern. Eine geschliffene Probe hat möglicherweise einen Geometriefehler im Schnittzustand korrigiert. Eine getrennte Laserprobe muss möglicherweise noch bearbeitet werden. Die Kosten und die Rückgewinnung der Bearbeitung von technischer Keramik sollten diese Korrekturen beinhalten, anstatt sie hinter einer günstigen Schnittzeit zu verstecken.
Wählen Sie den Vorgang vor dem Werkzeug.
Werkstückspannung und Handhabung sind Teil des Weges
Die Vorrichtung muss das Bezugsmaß erhalten und gleichzeitig Zugang und Unterstützung bieten, während Material entfernt wird. Überprüfen Sie den Zustand gegen Ende der Fertigstellung sowie zu Beginn. Getrennte Teile benötigen möglicherweise eine Unterstützung, die der ursprüngliche massive Werkstoff nicht erforderte.
Planen Sie für die Bearbeitung von technischer Keramik die Freigabe, Reinigung und den Transfer vor dem Test. Befolgen Sie die genehmigte Material- und Prozessdokumentation für Klebe- oder chemische Schritte. Untersuchen Sie zugängliche Merkmale vor und nach der Freigabe, damit der Zeitpunkt des Fehlers untersucht werden kann.
Behalten Sie die Probenidentität mit der Ausgabe bei. Repräsentative abgelehnte Teile sind oft wertvoll für eine Untersuchung; ihre Entsorgung kann dem Team nur ein abschließendes Foto und konkurrierende Erklärungen hinterlassen.
Welche Defekte entscheiden, ob das Teil verwendbar ist?
NISTs Arbeiten zu Keramik- und Glasbrüchen erklären den Wert der Untersuchung von Bruchmerkmalen bei der Bestimmung von Fehlerursachen. Eine solche Analyse erfordert eine tatsächliche Probe und Kontext; sie ist nichts, was eine allgemeine Prozessübersicht allein anhand des Aussehens durchführen kann.
Die Abnahme der Bearbeitung von technischer Keramik sollte Dicke oder Merkmalsgeometrie, Kantenkriterien, Oberflächenzustand und jede erforderliche interne Bewertung auflisten. Geben Sie an, was gemessen wurde, wie die Proben ausgewählt wurden und welche Merkmale ungeprüft bleiben.
Vergleichen Sie die Ergebnisse auf der gleichen Prozessstufe. Eine fertige Probe kann einen vollständigen Weg darstellen, sollte aber nicht als unbearbeitete Qualität präsentiert werden, wenn danach eine Korrektur durchgeführt wurde.
Machen Sie den Vergleich zu einem Weg, nicht zu einem Werkzeugranking
Ordnen Sie die Operationen in der Reihenfolge an, in der das tatsächliche Teil sie benötigt. Identifizieren Sie den Ein- und Ausgang jeder Operation mit dem Empfänger daneben. Eine Liste von Draht-, Klingen-, Schleif- und Lasermethoden ist noch kein Prozessweg. Die fehlende Information ist, was jede Methode liefern muss und welche Beweise den Beginn der nächsten Operation zulassen.
Vergleichen Sie für die Bearbeitung von technischer Keramik Kandidatenwege mit der gleichen fertigen Anforderung. Ein Weg, der zusätzliche Korrekturen beinhaltet, kann immer noch nützlich sein, aber die Korrektur gehört in den Vergleich. Präsentieren Sie keine korrigierte Probe als direkten Ausgang einer Trennoperation, wenn ein anderer Kandidat unmittelbar nach dem Schneiden bewertet wird.
Behalten Sie die Materialidentität explizit bei. Eine Methode, die an einer Sorte demonstriert wird, kann einen Versuchsentwurf für eine andere leiten, aber sie kann ihn nicht stillschweigend qualifizieren. Der Artikel sollte einen geometrischen Grund für die Betrachtung eines Werkzeugs von materialspezifischen Beweisen unterscheiden, dass das Werkzeug eine bestimmte Anforderung erfüllt.
Verwenden Sie eine Abnahmematrix für die Übergaben. Der vorbereitete Block muss in den Montageplan passen. Der getrennte Rohling muss genügend Material und die notwendigen Referenzen behalten. Das fertige Merkmal muss die Inspektion des Empfängers erfüllen. Wenn diese Anforderungen kollidieren, lösen Sie die Zeichnung, bevor Sie eine einzelne Station optimieren.
Eine Entscheidung zur Bearbeitung von technischer Keramik sollte erklären, wo jeder Kandidat schwach oder ungeprüft ist. Der ungelöste Punkt kann der Zugang zum Merkmal, das Freiverhalten, das Korrekturmaterial oder eine Inspektionsbeschränkung sein. Die Benennung gibt dem nächsten Versuch einen Zweck; das Verbergen hinter einem allgemeinen Präzisionsversprechen verhindert einen nützlichen Vergleich.
Behalten Sie die Ressourcengrenze sichtbar, ohne Kosten zu erfinden. Erfassen Sie die enthaltenen Operationen, den Inspektionsaufwand, den Korrekturstatus und den Werkzeugzustand. Tatsächliche kommerzielle Schätzungen können separat angefordert werden. Ein generischer Artikel sollte keine angenommenen Preis- oder Ausbeutezahlen für einen dokumentierten Prozessvergleich ersetzen.
Die Gerätesauswahl folgt dann dem Weg. Für wiederholte Rohlinge bewerten Sie eine Chargenanordnung gegen die erforderliche Zwischengeometrie. Für ein lokales Merkmal bewerten Sie eine Methode, die für dieses Merkmal geeignet ist. Beide Entscheidungen können am selben Teil richtig sein, da die Methoden unterschiedliche Operationen lösen und nicht um ein universelles Ranking konkurrieren.
| Entscheidungsfeld | Zu behaltende Beweise |
|---|---|
| Trennung | Zwischengeometrie, Materialreserve und Freigabe |
| Merkmalsbildung | Zugang, Referenzpunkte und Ausgangsanforderung |
| Fertigstellung | Korrekturhistorie und abschließende Eingangskontrolle |
Wählen Sie die Seite, die Ihre Frage beantwortet
Dieser Artikel beantwortet: Wie sollten Trennung, Merkmalsbildung und Fertigstellung zwischen den Operationen aufgeteilt werden? Er ersetzt nicht die folgenden Geräte- oder Anwendungsbereiche.
| Ihre Frage | Relevante Seite | Grenze |
|---|---|---|
| Benötigen Sie den Kontext der technischen Keramikschneiderei? | Schneiden von technischer Keramik | Anwendungs- oder Prozesskontext für die empfangende Aufgabe |
| Benötigen Sie den Kontext der Mehrdrahtsäge für Doppelplatten? | Doppelplatten-Mehrdrahtsäge | Ausrüstungskonfiguration und ihr angegebener Umfang |
| Benötigen Sie den Kontext der oszillierenden Mehrdrahtsäge? | oszillierende Mehrdrahtsäge | Ausrüstungskonfiguration und ihr angegebener Umfang |
FAQ
Benötigt die Bearbeitung von technischer Keramik eine Methode für jeden Schritt?
Nicht unbedingt. Die Bearbeitung von technischer Keramik ist eine Wegentscheidung. Wählen Sie jede Operation für die Geometrie und den Eingangszustand, den sie herstellen muss, und dokumentieren Sie die Übergaben. Eine Methode, die für parallele Rohlinge geeignet ist, ist möglicherweise nicht für das endgültige Merkmal geeignet.
Was macht einen Vergleich der Bearbeitung von technischer Keramik fair?
Verwenden Sie die gleiche Materialidentität und die gleiche fertige Anforderung und schließen Sie die Korrektur- und Inspektionsstufen ein, die jeder Weg benötigt. Unterscheiden Sie unbearbeitete von korrigierten Proben. Andernfalls kann der scheinbare Qualitätsunterschied ungleiche Verarbeitung widerspiegeln und nicht die Trennmethode.
Welche Übergabe bei der Bearbeitung von technischer Keramik sollte als nächstes getestet werden?
Wählen Sie die ungelöste Übergabe, die die Komponentenentscheidung am meisten beeinflusst, und definieren Sie ihre Abnahmekriterien. Das kann die Freigabe, das verbleibende Material oder die Merkmalsinspektion sein. Ein fokussierter Versuch ist informativer als eine weitere Demonstration einer bereits etablierten Maschinenbewegung.
Wählen Sie den vollständigen Weg mit einem Versuch aus
Stellen Sie die Sortendokumentation, die Eingangsgeometrie, die Ausgangszeichnung, die Bearbeitungszugabe und die Inspektionskriterien bereit. Identifizieren Sie die Hauptunsicherheit und wählen Sie eine repräsentative Probe aus. Halten Sie den Einrichtungsaufwand, Verbrauchsmaterialien, Ausschuss und den Bearbeitungsbedarf neben der Schnittzeit sichtbar.
Markieren Sie die Operationen auf der Teilezeichnung: Trennebenen, zu bearbeitende Oberflächen und zu erstellende Merkmale. Geben Sie jeder vorgeschlagenen Route die gleiche akzeptierte Ausgangsanforderung. Fordern Sie repräsentative Rohlinge, die erforderliche Bearbeitung und Aufzeichnungen über Ausschussteile an. Wählen Sie die Route zur Bearbeitung von technischer Keramik an dieser vollständigen Grenze, wobei ungelöste Sorten- oder Fehlerfragen explizit gehalten werden.