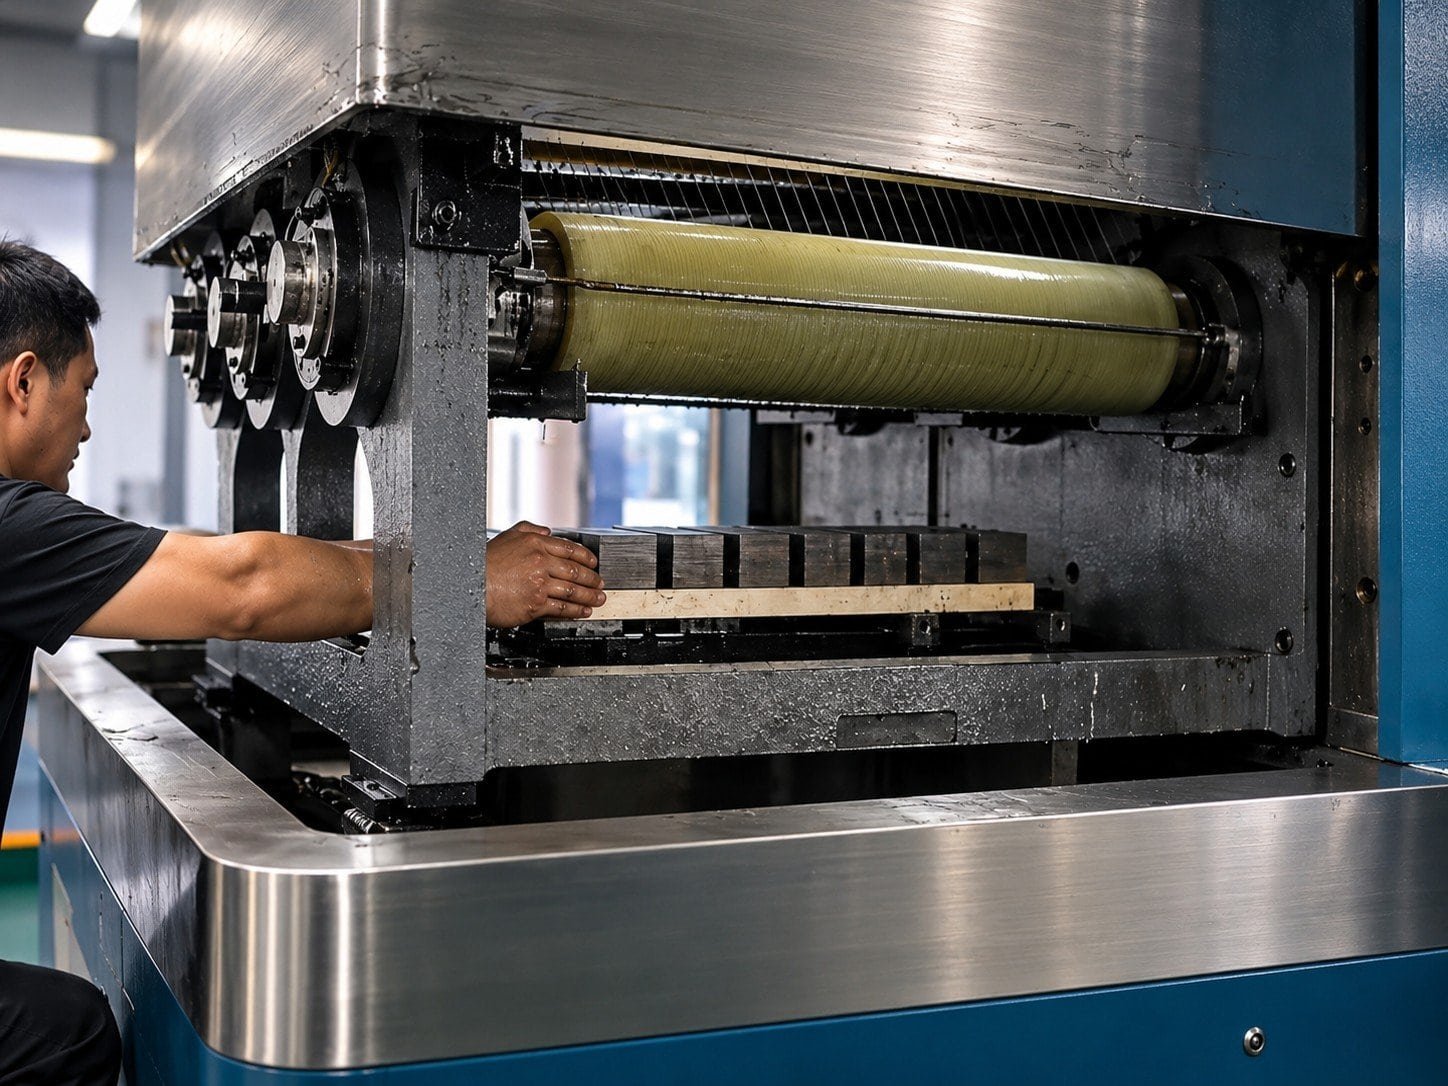
Technische Keramikbearbeitung mit Mehrdrahtsägen mit Diamantbesatz

Das technische Keramikschneiden verwendet eine Mehrdrahtsäge mit Diamantbesatz, um Keramikblöcke in parallele Platten und Substratrohlinge zu verwandeln. Diese Seite behandelt Aluminiumoxid-, Zirkonoxid- und Siliziumkarbidkeramiken mit aufgeführten Schnittbereichen von 0,3–35 mm über die empfohlenen Modelle hinweg.

Vergleichen Sie fünf ModelleKostenlose Musterschnitte anfordern

Was macht Hochleistungskeramiken schwer zu schneiden?

Härte

Industriekeramiken wie Aluminiumoxid: ca. Mohs 7–9.

Sprödigkeit

Abplatzungen und Mikrorisse erfordern Unterstützung und Inspektion.

Materialausbeute

Bewerten Sie den Sägespaltverlust zusammen mit dem nutzbaren Plattenertrag.

Materialunterschiede und Schnittüberlegungen

Beginnen Sie mit dem Material, den Blockabmessungen und der erforderlichen Schnittdicke. A Mehrseilsäge bildet mehrere Schnittpfade in einem Drahtgeflecht, sodass eine Charge paralleler Schnitte in einem einzigen Durchgang hergestellt werden kann. Das technische Keramikschneiden bleibt ein materialspezifischer Prozess: Eine aufgeführte Maschinenkapazität bestimmt nicht den Ertrag oder die Kantenqualität Ihrer spezifischen Keramik.

Härte und Sprödigkeit schaffen unterschiedliche Herausforderungen. Der Materialkatalog stuft Industriekeramiken wie Aluminiumoxid bei etwa Mohs 7–9 ein. Harte Körner widerstehen Abrieb, während eine spröde Kante abplatzen kann, wenn lokale Schnittlasten oder Stützbedingungen ungeeignet sind. Das technische Keramikschneiden muss daher sowohl die Materialabtragung als auch den Zustand der verbleibenden Platte kontrollieren.

Ein schmaler Schnitt kann Material sparen, aber der Sägespalt ist nur ein Teil der Berechnung. Eine beschädigte Platte benötigt möglicherweise zusätzlichen Bearbeitungsvorrat oder wird ganz abgelehnt. Vergleichen Sie nutzbare Platten nach der erforderlichen nachgeschalteten Bearbeitung, anstatt einen Prozess nur nach der sichtbaren Breite seines Schnitts zu beurteilen.

Blockgeometrie, Materialgüte und Montagezustand gehören zur Erstauskunft. Porosität und der Eingangszustand sollten ebenfalls identifiziert werden, wenn relevant. Allgemeine Hintergrundinformationen finden Sie unter Keramiktechnik; ASTM-Ausschuss C28 für Hochleistungskeramik behandelt Normen für Hochleistungskeramiken. Vereinbaren Sie, welche Inspektionskriterien für das Teil gelten, bevor Sie einen Schnitt bewerten.

Aluminiumoxid- und Zirkonoxidplatten

Aluminiumoxid oder Aluminiumoxid, wird in Isolierkomponenten, Substraten und verschleißfesten Teilen verwendet. Zirkonoxid ist eine weitere technische Keramik, die für verschleißfeste Komponenten verwendet wird. Das technische Keramikschneiden erzeugt Plattenrohlinge für die anschließende Herstellung; die fertige Komponente muss möglicherweise noch geschliffen, oberflächenbearbeitet oder mit Merkmalen versehen werden. Ein Materialname allein ist kein Schnittrezept. Identifizieren Sie die tatsächliche Güte und die erforderliche Endgeometrie.

Siliziumkarbidkeramiken vs. Einkristall-SiC

Gesinterte Siliziumkarbidkeramiken und Einkristall-SiC-Ingots sind unterschiedliche Eingangsmaterialien. Keramikplatten sollten als Keramikteile betrachtet werden, wobei die Güte und die Endanwendung angegeben werden. Das Schneiden von Halbleiterkristallen hat eigene Orientierungs- und Substratanforderungen; siehe Sic-Ingot-Schneiden für diesen Weg. Das technische Keramikschneiden auf dieser Seite betrifft Keramikblöcke und nicht das Zerteilen von Wafern oder die Kristallzüchtungsausrüstung.
Wie Mehrdrahtsägen mit Diamantbesatz technische Keramik schneiden

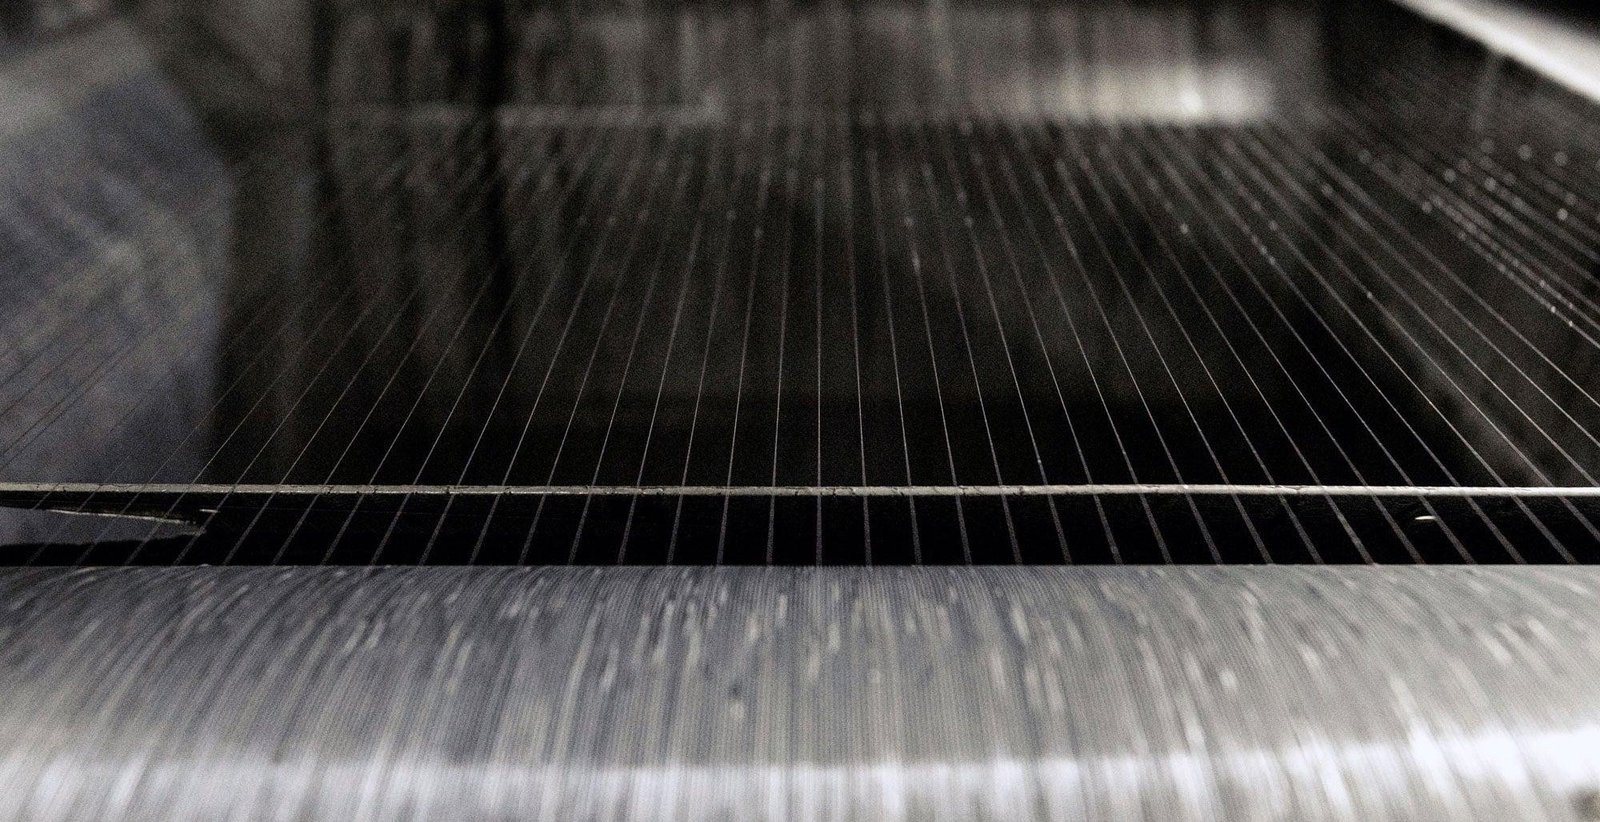
Ein paralleles Diamantdrahtgeflecht trennt mehrere Keramikplatten in einem Schneidzyklus. Der Rillenabstand und der tatsächliche Sägespalt bestimmen die Schnittdicke.

  1. Drahtgeflecht

    Führungsrollen positionieren die parallelen Diamantdrahtbahnen.

  2. Werkstückzuführung

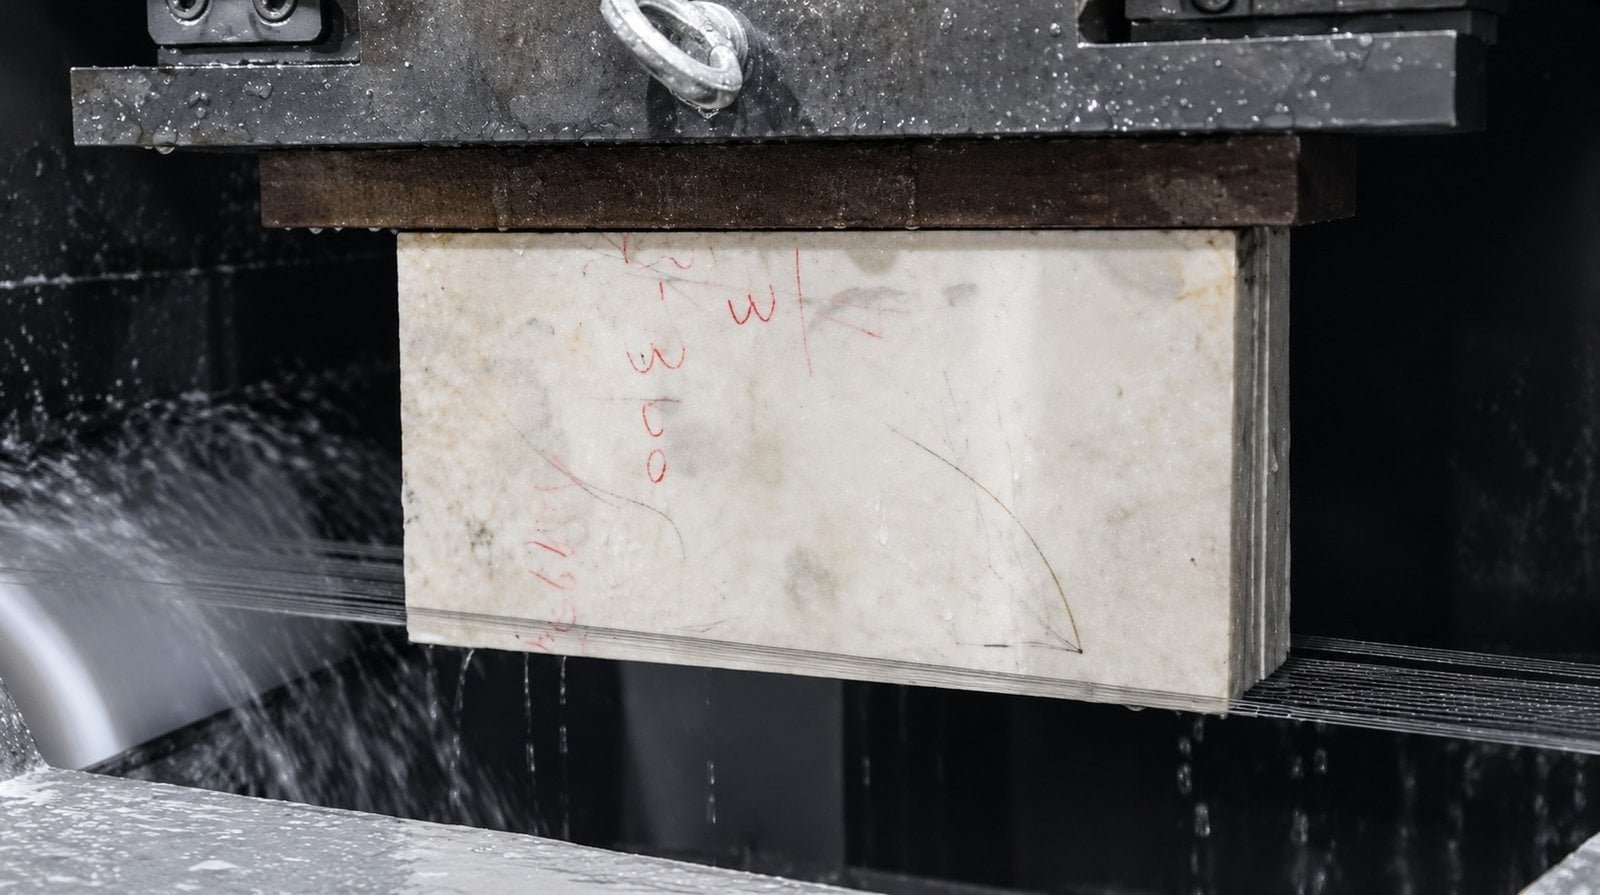
    Das gestützte Werkstück wird in das sich bewegende Drahtgeflecht zugeführt.

  3. Parallele Scheiben

    Mehrere Schnitte trennen den Block in einem Zyklus in Scheiben.

Mehrdraht-Schneideprinzip · Konfiguration variiert je nach Modell. Watch on YouTube
Drahtgeflecht-Diagramm und Prozesshinweise
Technical ceramic cutting: parallel wire web and ceramic blockKonzeptionelle Führungsrollen stützen ein paralleles Drahtgeflecht. Ein Keramikblock wird in das Geflecht eingespeist, um Platten zu erzeugen. Keine Maschinenzeichnung.FührungsrolleFührungsrolleParalleles DiamantdrahtgeflechtKeramikblock · Einspeisung in DrahtgeflechtNur Konzept · Rillenabstand bestimmt Abstand; tatsächlicher Sägespalt beeinflusst Schnittdicke
Diagramm einer Mehrdrahtsäge mit Diamantbesatz, die einen Keramikblock schneidet. Nur Konzept; keine bemaßte Maschinenzeichnung.
Wie das Drahtgeflecht funktioniert und was zu bestätigen ist

Ein Diamantdraht läuft um gerillte Führungsrollen, um einen Satz paralleler Schnittlinien zu bilden. Der montierte Block wird in dieses Geflecht eingespeist, wodurch mehrere Platten im selben Schneidzyklus getrennt werden können. Das technische Keramikschneiden profitiert davon, den Vorgang auf feine Schnittpfade zu verteilen, anstatt wiederholt eine Klinge für jede Scheibe zu positionieren.

Der Rillenabstand legt den Abstand zwischen den Schnittpfaden fest. Die tatsächliche Schnittdicke hängt auch vom von Draht abgetragenen Material ab, daher sind Rillenabstand und Fertigdicke nicht austauschbar. Wählen Sie die Rollenkonfiguration entsprechend der Ziel-Schnittdicke und dem für die spätere Bearbeitung erforderlichen Spielraum.

Der feine Schleifkontakt kann die Schnittlast und den Materialverlust reduzieren, aber er eliminiert keine Abplatzungen oder Mikrorisse. Das technische Keramikschneiden hängt immer noch von der Unterstützung, der Vorschubgeschwindigkeit und dem Zustand des Drahtes ab. Ein gleichmäßiger Drahtabstand hilft, die Dicke über eine Charge hinweg zu wiederholen; er ist keine Garantie für identische Fertigplatten bei jeder Keramikgüte.

Beurteilen Sie für das technische Keramikschneiden die Anordnung des Drahtgeflechts zusammen mit der Montagemethode und dem Inspektionsplan. Die Führung Wie funktioniert eine Mehrdrahtsäge? erklärt den grundlegenden Mechanismus. Spezifische Drahtgeschwindigkeits- und Vorschubeinstellungen erfordern eine Materialbewertung und sind hier nicht vorgeschrieben.

Empfohlene Mehrdrahtsägen für Keramikplatten und Substrate

Passen Sie die Blockhülle und die Schnittanforderung an, bevor Sie eine Konfiguration wählen. Die unten aufgeführten Werte stammen aus den Modelldokumenten; es handelt sich um Maschinenspezifikationen, nicht um ein validiertes Keramikproduktionsrezept. Das technische Keramikschneiden erfordert eine repräsentative Materialprüfung, bevor die endgültige Maschine und Vorrichtung ausgewählt werden.

ModellDokumentierte KeramikenWerkstückgrößeSchnittdickeAufgeführte Präzision
SOM200SiC, Aluminiumoxid, Zirkonoxid200 × 200 × 200 mm0,3–12 mmDichtungstoleranz ±0,1 mm
SOM400SiC, Aluminiumoxid, ZirkonoxidQuerschnitt ≤400 × 400 mm; Länge 830 mm1–35 mmSchnittdickentoleranz ±0,02 mm
SOM4-630DSiC und andere Hochleistungskeramiken630 × 160 × 150 mm ×2Bestätigen Sie für Ihr TeilSchnittgenauigkeit ±0,015 mm
SOMI-430Elektronische Keramik430 × 160 × 150 mm0,3–3 mm—
SOMIS-400SiC, Aluminiumoxid und andere ultraharte Keramiken400 × 160 × 160 mm0,3–15 mm—

Dickentoleranz und Schnittgenauigkeit beschreiben unterschiedliche Spezifikationsbegriffe. Vergleichen Sie diese nicht als Garantie für ein einzelnes Fertigteil. Ein Bindestrich bedeutet, dass hier kein entsprechender Präzisionswert angegeben ist. Für das Schneiden von technischer Keramik vereinbaren Sie die Messmethode und die Bearbeitungszugabe als Teil der Musterdiskussion.

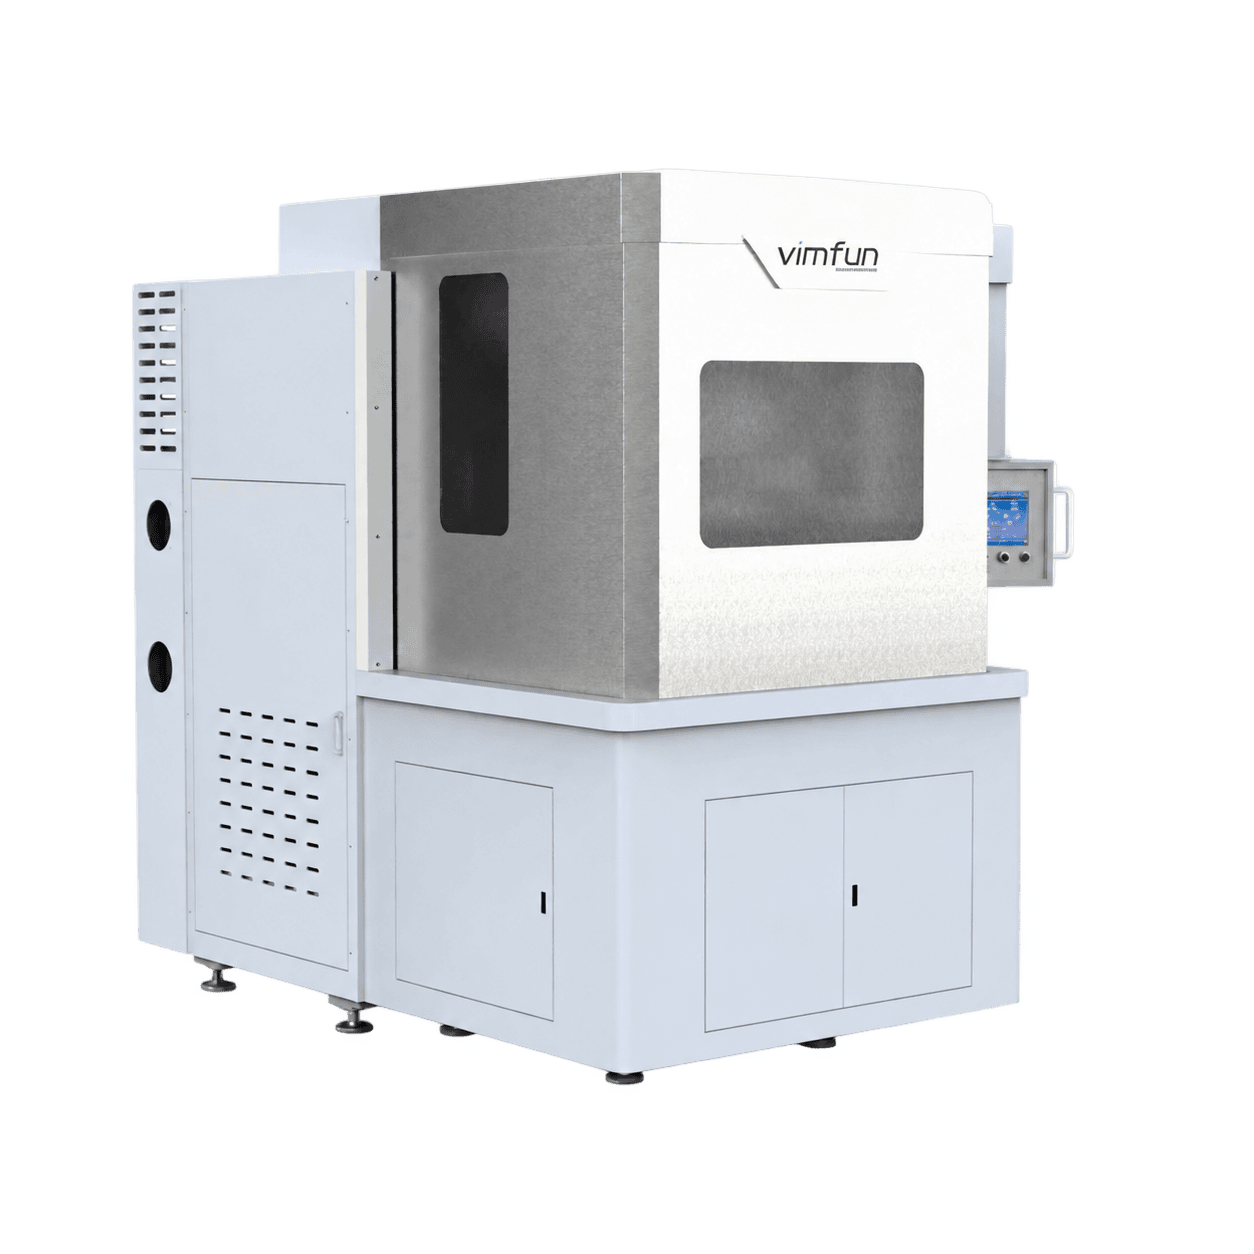
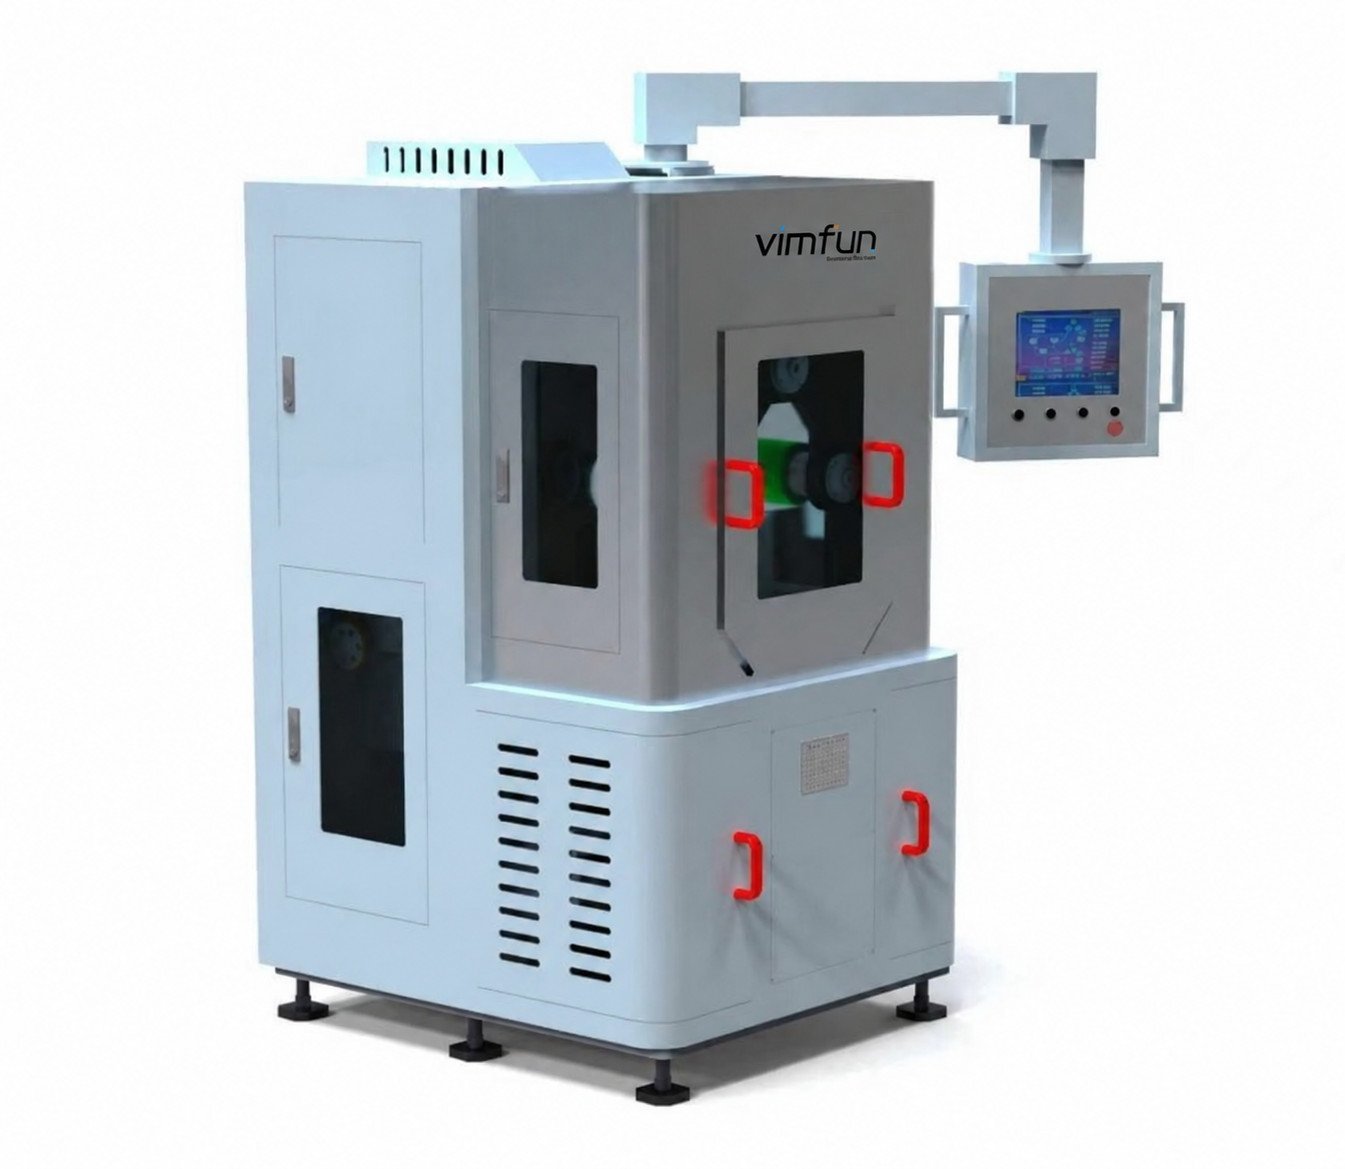
Kleine Multi-Drahtsäge SOM200 mit schwebendem Bedienfeld
SOM200 · Vorhandenes Produktbild

Labor- und Pilotchargen: SOM200

Anwendungshinweise

Verwenden Sie SOM200, wenn der verfügbare Block in seine kompakte Werkstückaufnahme passt und die Aufgabe eine Labor- oder Pilotcharge ist. Seine Dokumentation listet SiC, Aluminiumoxid und Zirkonoxid auf. Das Schneiden von technischer Keramik von 0,3–12 mm wird durch seinen aufgeführten Schnittbereich unterstützt, wobei die Dickentoleranz mit ±0,1 mm angegeben ist. Bestätigen Sie die Befestigungsanordnung für kleine oder wertvolle Blöcke.

kleine Mehrdrahtsäge →

Abbildung des Aussehens der SOM400-Drahtsäge mit zwei Platten für große Werkstückplatten
SOM400 · Abbildung

Große Keramikblöcke: SOM400

Anwendungshinweise

SOM400 nimmt einen größeren Querschnitt und eine längere Ladung als SOM200 auf. Seine aufgeführten Keramikmaterialien umfassen SiC, Aluminiumoxid und Zirkonoxid, mit einem Schnittbereich von 1–35 mm und einer Schnittdickentoleranz von ±0,02 mm. Für das Schneiden von technischer Keramik größerer Blöcke überprüfen Sie die vollständige Ladungs- und Werkplattengestaltung, anstatt anzunehmen, dass jede maximale Abmessung mit jeder Vorrichtung verwendet werden kann.

Doppelplatten-Mehrdrahtsäge →

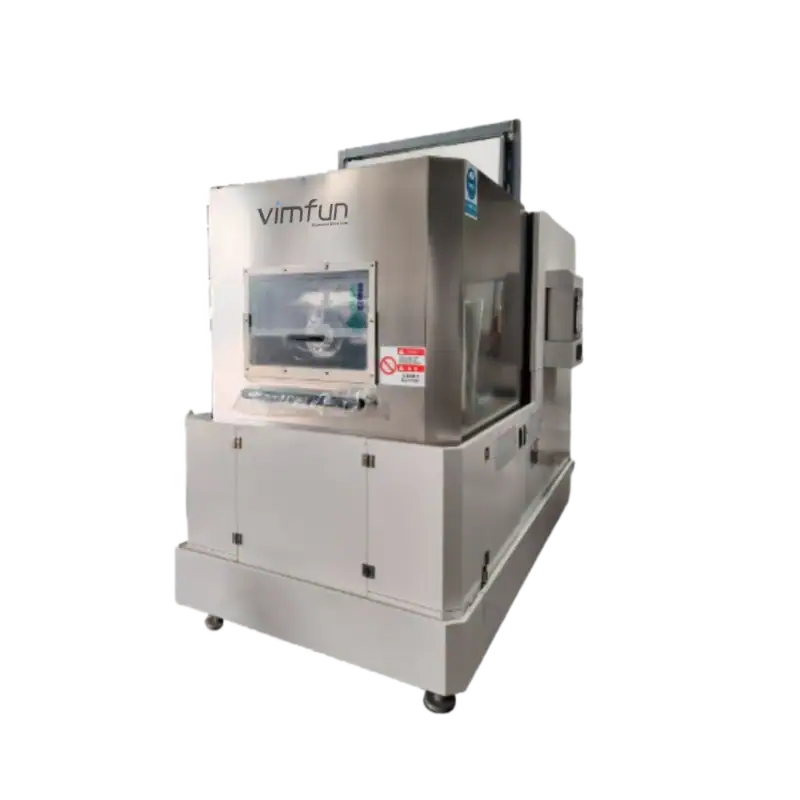
4-Achsen-Drahtsäge SOM4-630D
SOM4-630D · Vorhandenes Produktbild

Zwei-Stationen-Produktion: SOM4-630D

Anwendungshinweise

SOM4-630D bietet zwei Stationen für Werkstücke innerhalb der aufgeführten Aufnahme. Seine Quelle nennt SiC und andere Hochleistungskeramiken und gibt eine Schnittgenauigkeit von ±0,015 mm an. Das Schneiden von technischer Keramik auf diesem Modell erfordert die Bestätigung der gewünschten Plattensdicke für Ihr Teil. Die Zwei-Stationen-Anordnung ist eine Produktionskonfiguration; sie legt allein keine Zykluszeit oder akzeptierte Leistung fest.

4-Achsen-Mehrdrahtsäge →

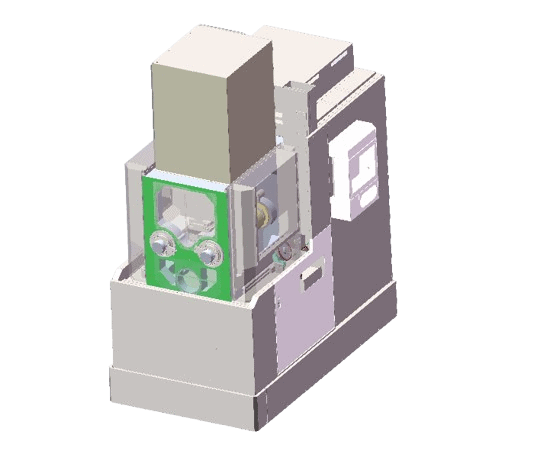
SOMI-430 Invertierte Drahtsäge Anlagenillustration
SOMI-430 · Abbildung

Dünne elektronische Keramikscheiben: SOMI-430

Anwendungshinweise

SOMI-430 ist eine invertierte Mehrdrahtkonfiguration, deren Einführung das Schneiden von elektronischer Keramik beinhaltet. Seine Werkstückaufnahme von 430 × 160 × 150 mm und sein Schnittbereich von 0,3–3 mm machen es zu einem Kandidaten für die Bewertung dünner Platten. Das Schneiden von technischer Keramik erfordert immer noch die Bestätigung der tatsächlichen elektronischen Keramiksorte; die allgemeine Anwendungskategorie ist keine Zusage für jede Zusammensetzung.

invertierte Mehrdrahtsäge →

Abbildung der oszillierenden Multi-Drahtsäge SOMIS-400
SOMIS-400 · Abbildung

Ultraharte Keramiken: SOMIS-400

Anwendungshinweise

SOMIS-400 ergänzt ein Mehrdrahtschneidsystem um einen schwenkbaren Arbeitstisch. Es ist für SiC, Aluminiumoxid und andere ultraharte Keramiken positioniert. Seine aufgeführte Aufnahme beträgt 400 × 160 × 160 mm, mit Schnitten von 0,3–15 mm. Beim Schneiden von technischer Keramik ändert das Schwenken die Kontaktbedingungen während des Schnitts. Bewerten Sie die resultierenden Kanten und die Bearbeitungszugabe am tatsächlichen Material, anstatt eine universelle Verbesserung anzunehmen.

oszillierende Mehrdrahtsäge →

Prozess des Keramikschneidens: Vom Block zur Platte

Das Schneiden von technischer Keramik beginnt mit einem gestützten Block und endet mit inspizierten Platten, nicht nur mit einem abgeschlossenen Maschinenzyklus. Die Prozesssequenz ist unten dargestellt; detaillierte Schneideinstellungen werden für das tatsächliche Material ausgewählt.

Block mounted on a multi-wire saw work plate
01

Block kleben und montieren

Positionieren Sie den gestützten Block auf der Arbeitsplatte.

Paralleles Diamantdrahtgeflecht zwischen Führungsrollen
02

Drahtnetz einrichten

Bereiten Sie parallele Schnittwege für den erforderlichen Schnittabstand vor.

Technical ceramic cutting with a parallel diamond wire web
03

Vorschub und Schnitt

Führen Sie den montierten Block in das Diamantdrahtnetz ein.

Gloved hand holding a separated plate beside a stack of plates
04

Entkleben und entnehmen

Halten Sie die getrennten Platten während der Entnahme gestützt.

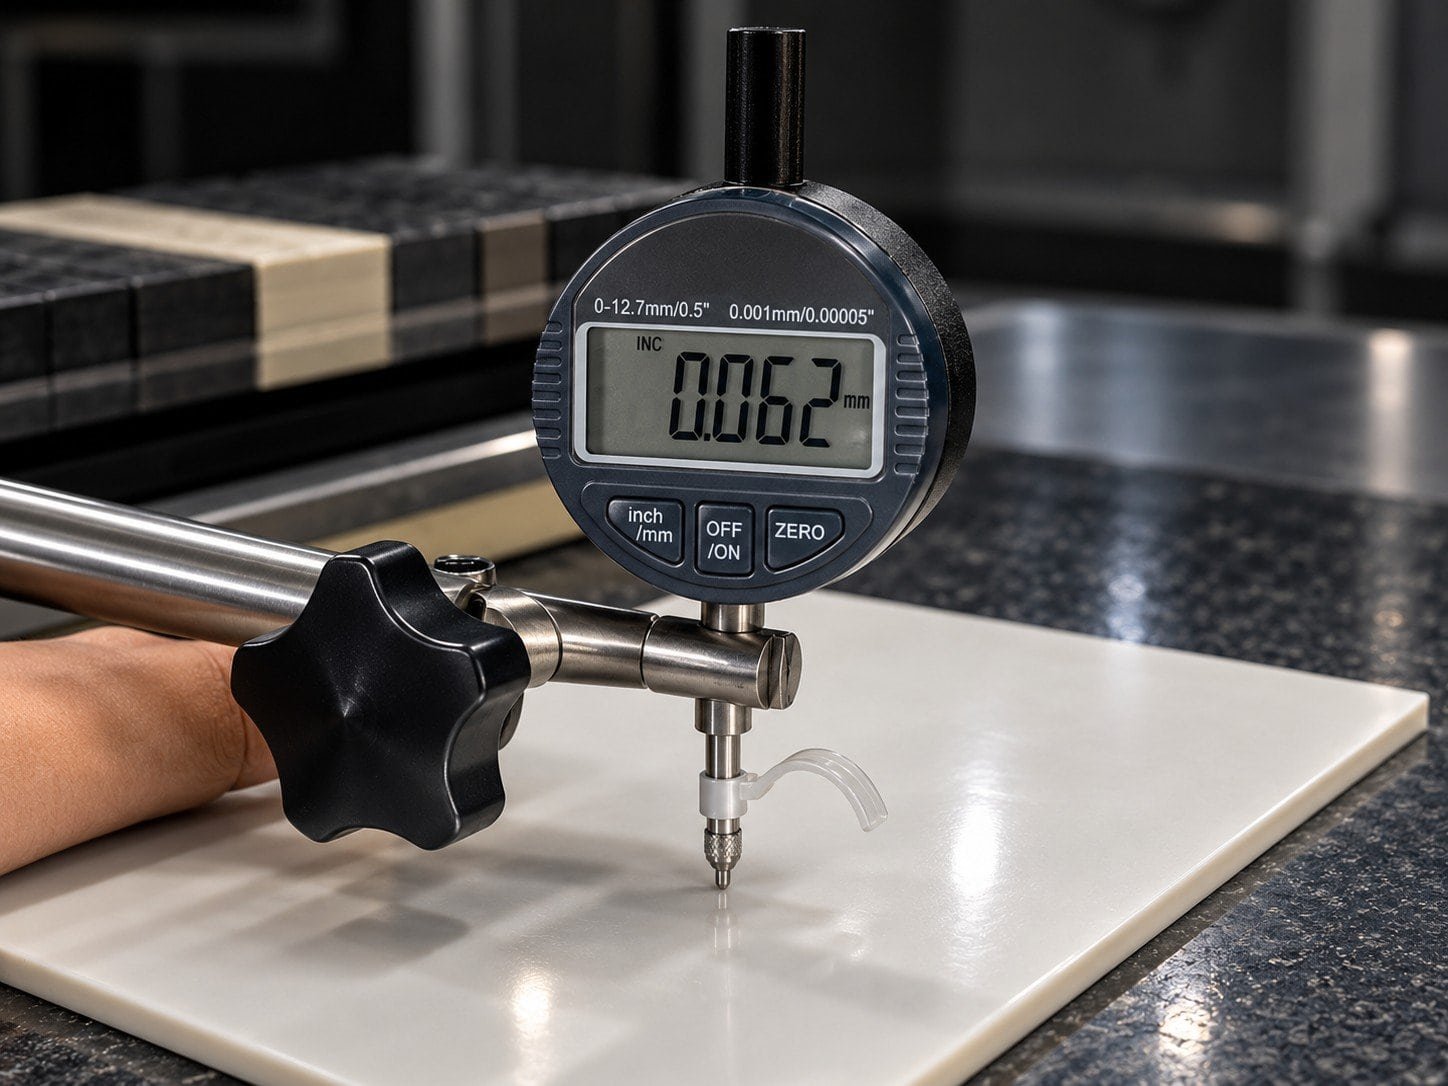
Digital indicator inspecting a plate surface
05

Reinigen und inspizieren

Überprüfen Sie die Plattensdicke und den Kanten Zustand anhand der vereinbarten Anforderungen.

Prozess des Keramikschneidens vom Block zur Platte.
Schrittweise Prozesshinweise
  1. Kleben Sie den Block auf die Arbeitsplatte. Legen Sie die Referenzfläche fest und stützen Sie das Material während des Schnitts.
  2. Richten Sie das Drahtnetz ein. Passen Sie die Rollennutenausrichtung an die Zielplattensdicke und die Schnittzugabe an.
  3. Vorschub und Schnitt. Führen Sie den vorbereiteten Block unter den vereinbarten Prozessbedingungen durch das Schneidnetz.
  4. Entkleben und entnehmen Sie die Platten. Halten Sie die getrennten Scheiben gestützt, während Sie sie aus der Montagevorrichtung entfernen.
  5. Reinigen und inspizieren. Überprüfen Sie Dicke und Kanten Zustand anhand der beabsichtigten nachgelagerten Anforderungen.

For technical ceramic cutting, preserve the connection between the incoming block, cut plates and inspection results. This makes a sample discussion useful when deciding whether the selected machine and mounting route fit the production task.

Mehrdrahtsäge, Klinge oder Laser für Keramikblöcke

Mehrdrahtsäge

Batches of parallel plates.

Diamond blade

Individual straight cuts and smaller runs.

Laser

Selected thin sections or features; evaluate thermal effects.

Compare applications and limitations

Choose the route by the output geometry and production task. A multi-wire Seilsäge suits batches of parallel plates because the wire web provides several cutting paths together. Technical ceramic cutting is a useful application when the requirement is repeated slicing of a block, rather than individual features in a finished component.

A diamond blade can suit individual straight cuts and smaller runs, but repeated cuts require their own positioning and kerf assessment. A laser can suit particular thin sections or features, although material response and thermal effects need evaluation. Neither route should be selected from the material name alone.

For technical ceramic cutting into a stack of plates, start by comparing a multi-wire configuration with the required as-cut output. If the part needs isolated slots or intricate features, assess that geometry separately from the block-slicing operation.

FAQ

Which ceramics can a multi-wire saw slice?

The SOM200 and SOM400 sources name SiC, alumina and zirconia. SOM4-630D lists SiC and other advanced ceramics; SOMI-430 includes electronic ceramics. SOMIS-400 is positioned for SiC, alumina and other ultra-hard ceramics. Technical ceramic cutting must still be reviewed against the actual grade, block geometry and target plate.

How thin can ceramic slices be?

SOM200 and SOMI-430 both list a minimum slice thickness of 0.3 mm. These are model capabilities, not a guaranteed minimum for every ceramic. Define the as-cut thickness and later finishing allowance separately when requesting technical ceramic cutting.

What thickness tolerance can I expect?

SOM200 lists thickness tolerance of ±0.1 mm, while SOM400 lists slice thickness tolerance of ±0.02 mm. SOM4-630D lists cutting accuracy of ±0.015 mm. The last value is not presented as a thickness-tolerance specification. Confirm how each requirement will be measured on your sample.

Can I test my material first?

Yes. Free sample cutting is available. Send the ceramic material identification, block dimensions and target slice thickness so the team can review the appropriate model and sample arrangement.

Do you cut ceramic rings and profiles?

This page covers parallel plates and substrate blanks. For ring or profile requirements, see Keramikschneiden on our sister site.

Kostenlose Musterschnittanfrage

Send your ceramic block dimensions, material grade and required plate thickness to discuss technical ceramic cutting. Free sample cutting is available; confirm the sample arrangement with the team before shipping material.

Kostenlose Musterschnitte anfordern

CE-zertifiziert · 12 Monate Garantie · 12 Stunden Antwortzeit · kostenloser Musterschnitt

Nach oben blättern
Kontakt mit dem Vimfun-Team
Benötigen Sie ein Angebot, Unterstützung oder ein Partnerschaftsgespräch? Lassen Sie uns Kontakt aufnehmen.