Usinage de céramiques techniques : comparaison des méthodes
L'usinage de céramiques techniques combine séparation et finition. Comparez les rôles du fil, de la lame, du meulage et du laser en utilisant la nuance, la géométrie et l'acceptation.
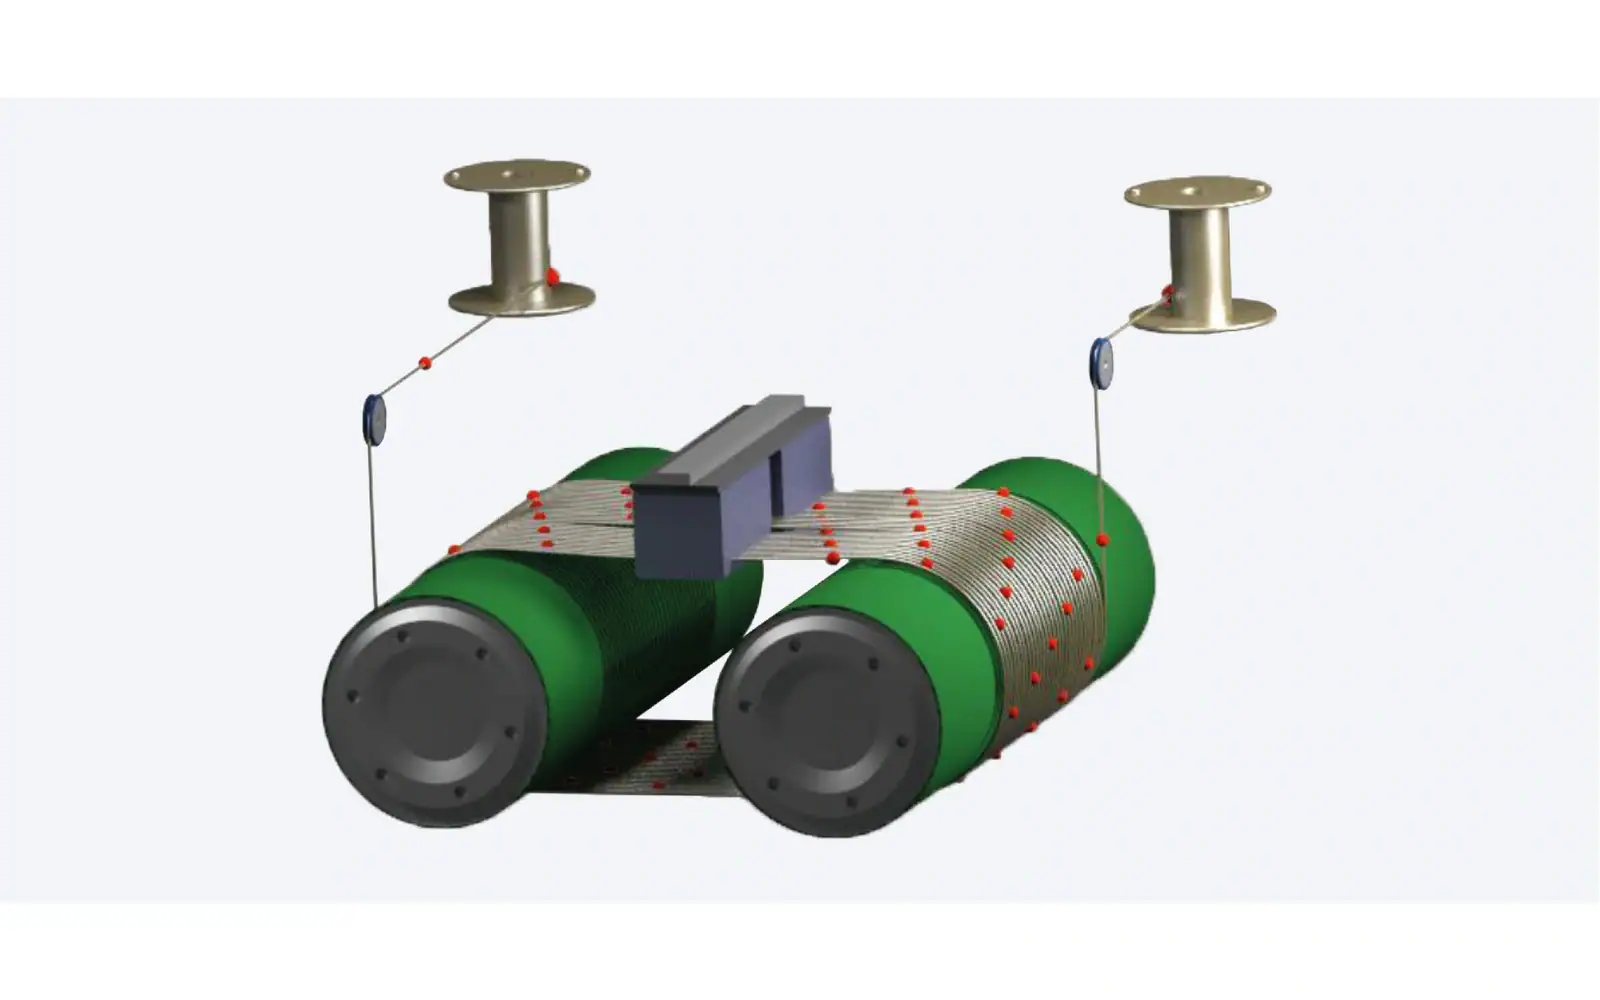
L'usinage de céramiques techniques nécessite souvent plus d'une opération : séparer la matière première, puis établir les surfaces ou caractéristiques finies. Pour un lot de plaques parallèles, je commencerais par évaluer la séparation par fil multiple. Pour une caractéristique localisée, comparez une méthode conçue pour cette caractéristique plutôt que de faire en sorte que la scie à plaques effectue un travail différent.
Choisissez la voie en fonction de l'état de réception. L'usinage de céramiques techniques qui économise de la matière lors de la séparation peut encore la gaspiller lors de la finition si le brut a une marge insuffisante ou des défauts inacceptables.
Vimfun SOM400 cite l'alumine et la zircone parmi ses applications et fournit une référence de séparation par lots. Dans l'usinage de céramiques techniques, son rôle est de fournir un brut intermédiaire défini ; les caractéristiques et surfaces finales peuvent appartenir à d'autres opérations.
Définir l'usinage de céramiques techniques par la pièce
Commencez par l'identification de la nuance, l'état entrant et le dessin de sortie. L'alumine, la zircone, le nitrure de silicium et le carbure de silicium ne sont pas des matériaux interchangeables, et différentes nuances au sein d'une même famille peuvent également nécessiter une évaluation différente. Un tableau de dureté non spécifié n'est pas une spécification de coupe.
Le aperçu de l'ingénierie céramique fournit des informations générales sur le domaine. Pour la sélection des équipements, remplacez les étiquettes de matériaux générales par la documentation de nuance réelle du fournisseur et les critères d'acceptation du client.
Séparez-vous la matière première ou créez-vous une caractéristique finale ?
Diviser un bloc en plaques parallèles est une tâche. Produire un trou, une fente, un profil extérieur ou une surface de référence en est une autre. Une voie peut utiliser plus d'une méthode sans impliquer que les méthodes sont interchangeables à chaque étape.
L'usinage de céramiques techniques doit identifier l'ordre dans lequel la géométrie est établie. Un brut peut nécessiter suffisamment de matière pour les surfaces ultérieures, tandis qu'une caractéristique finie peut nécessiter un montage et une approche d'inspection différents. Le dessin doit clairement indiquer ces interfaces.
Pour l'application bloc-vers-plaque, consultez coupe de céramique technique. Sa portée est utile pour les tranches répétées ; il ne doit pas être considéré comme une affirmation selon laquelle la même configuration produit toutes les caractéristiques possibles du composant.
Sciage multi-fils : plans de séparation répétés
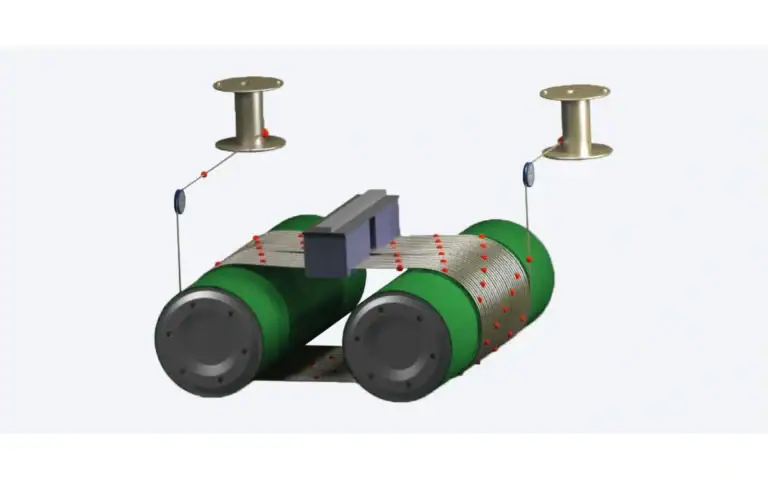
Une toile de fil guidée peut créer plusieurs bruts parallèles à partir d'une seule pièce montée. Cette méthode mérite d'être évaluée lorsque le résultat est un lot de plaques et que la matière première entrante peut être montée et supportée de manière appropriée.
Dans l'usinage de céramiques techniques, le bénéfice des positions de coupe répétées doit être jugé par les bruts acceptés. La largeur de coupe effective, les défauts de bord, la variation d'épaisseur et les pertes de libération affectent le rendement utile. Le nombre de tranches nominal n'est pas suffisant.
Le Scie multi-fils à double plateau décrit un arrangement par lots. Le scie multi-fils oscillante décrit un autre concept de mouvement. Évaluez chacun par rapport à la matière première réelle ; aucun lien n'établit un résultat spécifique à l'application.
Lames diamantées : planification de coupe individuelle
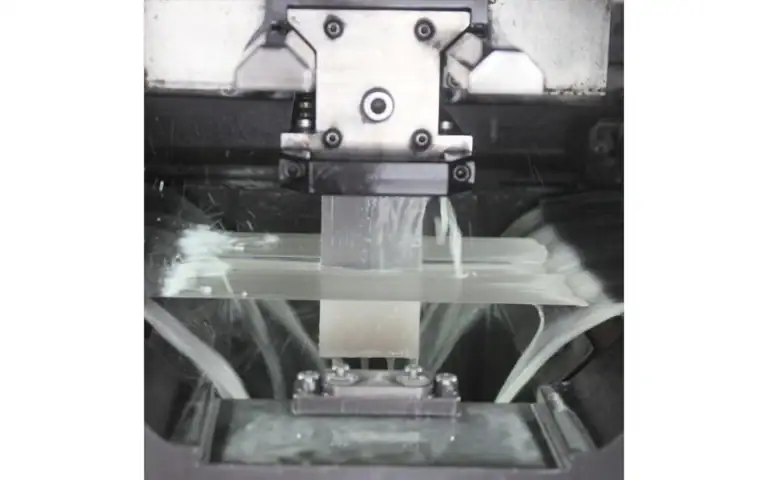
Les systèmes de lames peuvent être évalués pour des séparations individuelles avec un accès et un support appropriés. L'agencement des outils, le nombre de coupes et les changements de montage affectent l'effort total du processus. La simplicité apparente d'une coupe ne décrit pas un itinéraire de lot complet.
Pour l'usinage de céramiques techniques, comparez le résultat selon la même exigence de pièce que la voie du fil. Incluez la largeur de coupe, la matière restante, l'état du bord et l'effort nécessaire avant la finition. Évitez de revendiquer une vitesse universelle ou un avantage dimensionnel sans test représentatif.
Une démonstration de lame sur un spécimen épais peut indiquer si un matériau peut être séparé, tout en laissant une exigence de production mince non résolue. Indiquez cette limitation plutôt que d'étendre le résultat à une revendication de capacité générale.
Meulage : établissement de la géométrie de réception
Le meulage effectue couramment un rôle de finition ou de génération de caractéristiques dans le processus. Définissez quelles dimensions et surfaces il est destiné à établir. Le brut tel que coupé doit fournir la matière approuvée et les surfaces de référence pour cette opération.
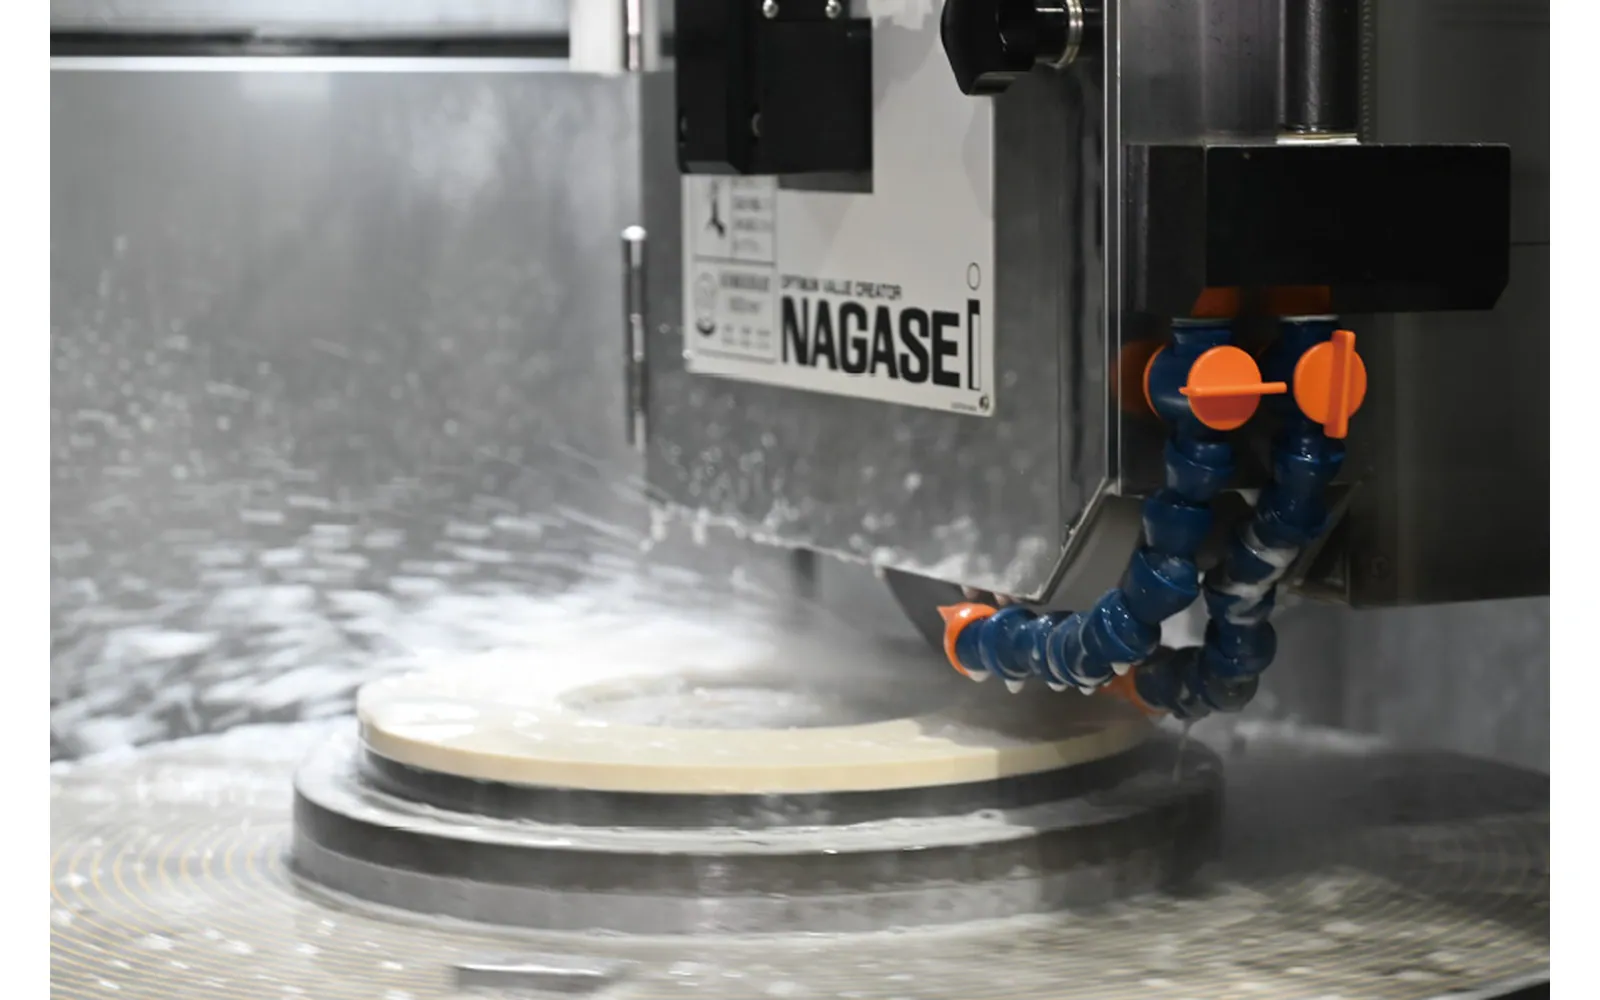
L'usinage de céramiques techniques doit distinguer l'évaluation des dommages de coupe et des dommages liés au meulage. Une opération ultérieure peut éliminer une population de défauts tout en en introduisant une autre. Le composant final doit être évalué dans son état complet réel.
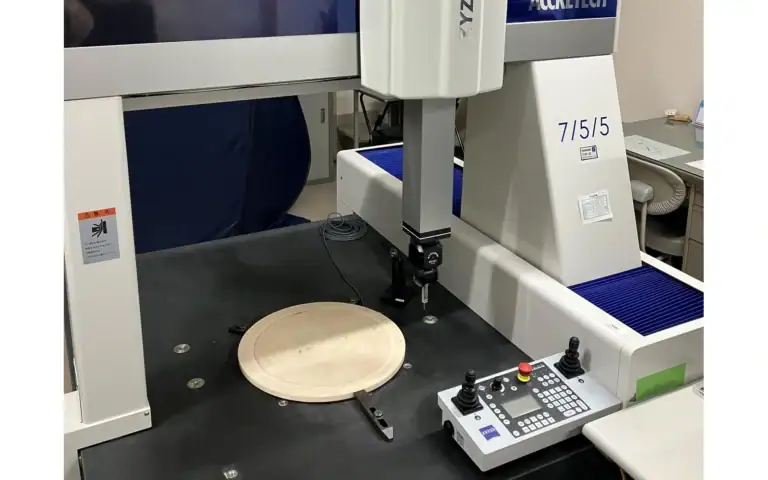
N'assimilez pas une surface brillante à une surface qualifiée. La rugosité, la géométrie et les défauts internes nécessitent leurs méthodes pertinentes. Demandez à l'équipe de réception quelles caractéristiques sont importantes pour le composant et comment elles seront mesurées.
Que laisse le processus laser proposé ?
“Laser” décrit une large catégorie d'outils plutôt qu'un seul processus céramique. Le système proposé, l'épaisseur du matériau, la caractéristique et le mécanisme de séparation déterminent quelle essai est significatif. Une caractéristique créée dans une matière mince ne démontre pas le même résultat dans un gros bloc.
Dans l'usinage de céramiques techniques, demandez au fournisseur de laser de définir comment la qualité des bords, le matériau modifié et toute fissuration pertinente pour la pièce seront évalués. Évitez les affirmations générales selon lesquelles chaque voie laser est sans dommage ou que chaque processus a le même effet thermique.
Utilisez un dessin de sortie commun lors de la comparaison des méthodes laser et abrasives. Si une proposition fournit une caractéristique quasi finale et une autre fournit un brut pour le meulage, incluez les opérations supplémentaires avant de juger les voies.
Une matrice de comparaison pratique
L'usinage de céramiques avancées combine des opérations de séparation et de finition selon le dessin de la pièce. Une scie à fil peut créer des bruts répétés, une lame peut effectuer des coupes individuelles, le meulage peut établir une géométrie spécifiée, et une voie laser proposée doit identifier son mécanisme de séparation et l'état de surface restant. Comparez l'ensemble du processus et le résultat, pas seulement les noms des outils.
| Méthode | Tâche à évaluer | Preuves à demander |
|---|---|---|
| Multi-fil | Bruts parallèles répétés | Nombre accepté, distribution d'épaisseur, réponse de libération et de finition |
| Lame | Séparations individuelles | Largeur de coupe, état du bord, changements de configuration et matière restante |
| Rectification | Surfaces finales ou caractéristiques définies | Géométrie, évaluation de surface et évaluation des défauts pertinents |
| Laser | Caractéristiques spécifiées ou voie de séparation | Géométrie de frontière, région modifiée et acceptation réelle en aval |
Cette matrice organise les questions d'essai. Elle ne classe pas les performances de l'équipement et n'attribue pas de capacité universelle à une méthode. L'usinage de céramiques techniques nécessite la nuance et la géométrie réelles pour fournir les preuves.
Conservez la capacité du modèle et l'acceptation du composant dans des colonnes différentes. Les informations SOM400 répertorient des tranches de 1 à 35 mm et de l'alumine parmi ses applications. L'introduction SOMIS-400 répertorie des tranches de 0,3 à 15 mm et un concept de coupe oscillante. La source SOM4-630D utilise une étiquette distincte de “ précision de coupe ”. Ce ne sont pas des mesures interchangeables de la qualité de la céramique finie.
Pour l'usinage de céramiques techniques, je choisirais la première comparaison de la disposition de la pièce. Des plaques parallèles répétées justifient un essai de séparation par lots ; une coupe individuelle nécessite une comparaison de configuration différente. Le processus de réception détermine ensuite si le flan est utile.
Le piège est de classer le fil, la lame, le meulage et le laser par un seul chiffre alors qu'ils livrent différentes étapes de la pièce. Un échantillon meulé peut avoir corrigé une erreur de géométrie telle que coupée. Un échantillon laser séparé peut encore nécessiter une finition. Les coûts et la récupération de l'usinage de céramiques techniques doivent inclure ces corrections plutôt que de les cacher derrière un temps de coupe favorable.
Choisissez l'opération avant l'outil.
Le bridage et la manipulation font partie de la voie
Le montage doit préserver la référence tout en offrant un accès et un support lors du retrait de matière. Vérifiez l'état près de l'achèvement ainsi qu'au début. Les pièces séparées peuvent nécessiter un support que le stock solide d'origine n'exigeait pas.
Pour l'usinage de céramiques techniques, planifier la libération, le nettoyage et le transfert avant le test. Suivre la documentation approuvée sur les matériaux et les processus pour les étapes de collage ou chimiques. Inspecter les caractéristiques accessibles avant et après la libération afin que le calendrier des défauts puisse être étudié.
Conserver l'identité de l'échantillon avec le résultat. Les pièces rejetées représentatives sont souvent précieuses pour une enquête ; les jeter peut laisser l'équipe avec seulement une photographie finale et des explications concurrentes.
Quels défauts décident si la pièce est utilisable ?
Les travaux du NIST sur la fracture des céramiques et du verre expliquent la valeur de l'examen des caractéristiques de fracture pour déterminer les origines de la défaillance. Une telle analyse nécessite un échantillon réel et un contexte ; ce n'est pas quelque chose qu'un aperçu général du processus peut effectuer à partir de l'apparence seule.
L'acceptation de l'usinage de céramiques techniques devrait lister l'épaisseur ou la géométrie de la caractéristique, les critères de bord, l'état de surface et toute évaluation interne requise. Indiquer ce qui a été mesuré, comment les échantillons ont été sélectionnés et quelles caractéristiques restent non vérifiées.
Comparer les résultats au même stade du processus. Un échantillon fini peut représenter une route complète, mais il ne doit pas être présenté comme une qualité brute si une correction a été effectuée par la suite.
Faire de la comparaison une route, pas un classement d'outils
Placer les opérations dans l'ordre où la pièce réelle en a besoin. Identifier l'entrée et la sortie de chacune, avec le récepteur à côté. Une liste de méthodes de fil, de lame, de meulage et de laser n'est pas encore une route de processus. L'information manquante est ce que chaque méthode doit fournir et quelles preuves permettent à la prochaine opération de commencer.
Pour l'usinage de céramiques techniques, comparer les routes candidates à la même exigence finie. Une route qui comprend une correction supplémentaire peut toujours être utile, mais la correction appartient à la comparaison. Ne pas présenter un échantillon corrigé comme le résultat direct d'une opération de séparation lorsqu'un autre candidat est évalué immédiatement après la coupe.
Garder l'identité du matériau explicite. Une méthode démontrée sur une nuance peut guider une conception d'essai pour une autre, mais elle ne peut pas la qualifier silencieusement. L'article devrait distinguer une raison géométrique de considérer un outil de preuves spécifiques au matériau que l'outil répond à une exigence particulière.
Utiliser une matrice d'acceptation pour les transferts. Le bloc préparé doit s'adapter au plan de montage. Le blanc séparé doit conserver suffisamment de matière et les références nécessaires. La caractéristique finie doit répondre à l'inspection du récepteur. Si ces exigences entrent en conflit, résolvez le dessin avant d'optimiser toute station individuelle.
Une décision d'usinage de céramiques techniques devrait expliquer où chaque candidat est faible ou non vérifié. L'élément non résolu peut être l'accès à la caractéristique, le comportement de libération, la matière de correction ou une limitation d'inspection. Le nommer donne un but au prochain essai ; le dissimuler derrière une promesse générale de précision empêche une comparaison utile.
Garder la limite de ressources visible sans inventer de coûts. Enregistrer les opérations incluses, l'effort d'inspection, l'état de correction et l'état de l'outil. Les estimations commerciales réelles peuvent être demandées séparément. Un article générique ne doit pas substituer des chiffres de prix ou de rendement supposés à une comparaison de processus documentée.
La sélection de l'équipement suit ensuite la route. Pour les blancs répétés, évaluer un arrangement par lots par rapport à la géométrie intermédiaire requise. Pour une caractéristique locale, évaluer une méthode capable de cette caractéristique. Les deux décisions peuvent être correctes sur la même pièce, car les méthodes résolvent différentes opérations plutôt que de concourir pour un classement universel unique.
| Champ de décision | Preuves à conserver |
|---|---|
| Séparation | Géométrie intermédiaire, réserve de matière et libération |
| Formation de la caractéristique | Accès, références de localisation et exigence de sortie |
| Finition | Historique de correction et inspection de réception finale |
Choisissez la page qui répond à votre question
Cet article répond : Comment la séparation, la formation des caractéristiques et la finition doivent-elles être réparties entre les opérations ? Il ne remplace pas les portées d'équipement ou d'application suivantes.
| Votre question | Page pertinente | Limite |
|---|---|---|
| Besoin du contexte de coupe de céramique d'alumine ? | coupe de céramique technique | Contexte d'application ou de processus pour la tâche de réception |
| Besoin du contexte de scie multi-fils à double plaque ? | Scie multi-fils à double plateau | Configuration de l'équipement et sa portée déclarée |
| Besoin du contexte de la scie oscillante multi-fil ? | scie multi-fils oscillante | Configuration de l'équipement et sa portée déclarée |
FAQ
L'usinage de céramiques techniques nécessite-t-il une méthode pour chaque étape ?
Pas nécessairement. L'usinage de céramiques techniques est une décision de route. Sélectionner chaque opération pour la géométrie et l'état de réception qu'elle doit établir, et documenter les transferts. Une méthode adaptée aux blancs parallèles peut ne pas être adaptée à la caractéristique finale.
Qu'est-ce qui rend une comparaison d'usinage de céramiques techniques équitable ?
Utiliser la même identité de matériau et la même exigence finie, et inclure les étapes de correction et d'inspection nécessaires à chaque route. Distinguer les échantillons bruts des échantillons corrigés. Sinon, la différence de qualité apparente peut refléter un traitement inégal plutôt que la méthode de séparation.
Quelle transition d'usinage de céramiques techniques doit être testée ensuite ?
Choisir la transition non résolue qui affecte le plus la décision du composant et définir ses preuves d'acceptation. Il peut s'agir de la libération, de la matière restante ou de l'inspection de la caractéristique. Un essai ciblé est plus informatif qu'une autre démonstration d'un mouvement de machine déjà établi.
Sélectionner la Route Complète avec un Essai
Fournir la documentation de la nuance, la géométrie d'entrée, le dessin de sortie, la tolérance de finition et les critères d'inspection. Identifier l'incertitude principale et choisir un échantillon représentatif. Garder l'effort de configuration, les consommables, les rejets et la demande de finition visibles à côté du temps de coupe.
Marquer les opérations sur le dessin de la pièce : plans de séparation, surfaces à finir et caractéristiques à créer. Donner à chaque route proposée la même exigence de sortie acceptée. Demander des blancs représentatifs, la finition requise et les enregistrements des pièces rejetées. Choisir la route d'usinage de céramiques techniques à cette limite complète, en gardant explicites les questions de nuance ou de défaut non résolues.