Variation Totale d'Épaisseur (TTV), Déformation et Cintrage Après Sciage au Fil
La variation totale d'épaisseur est différente du voile et de la déformation. Apprenez comment le support, l'échantillonnage et l'état de la tranche affectent une inspection significative après sciage.
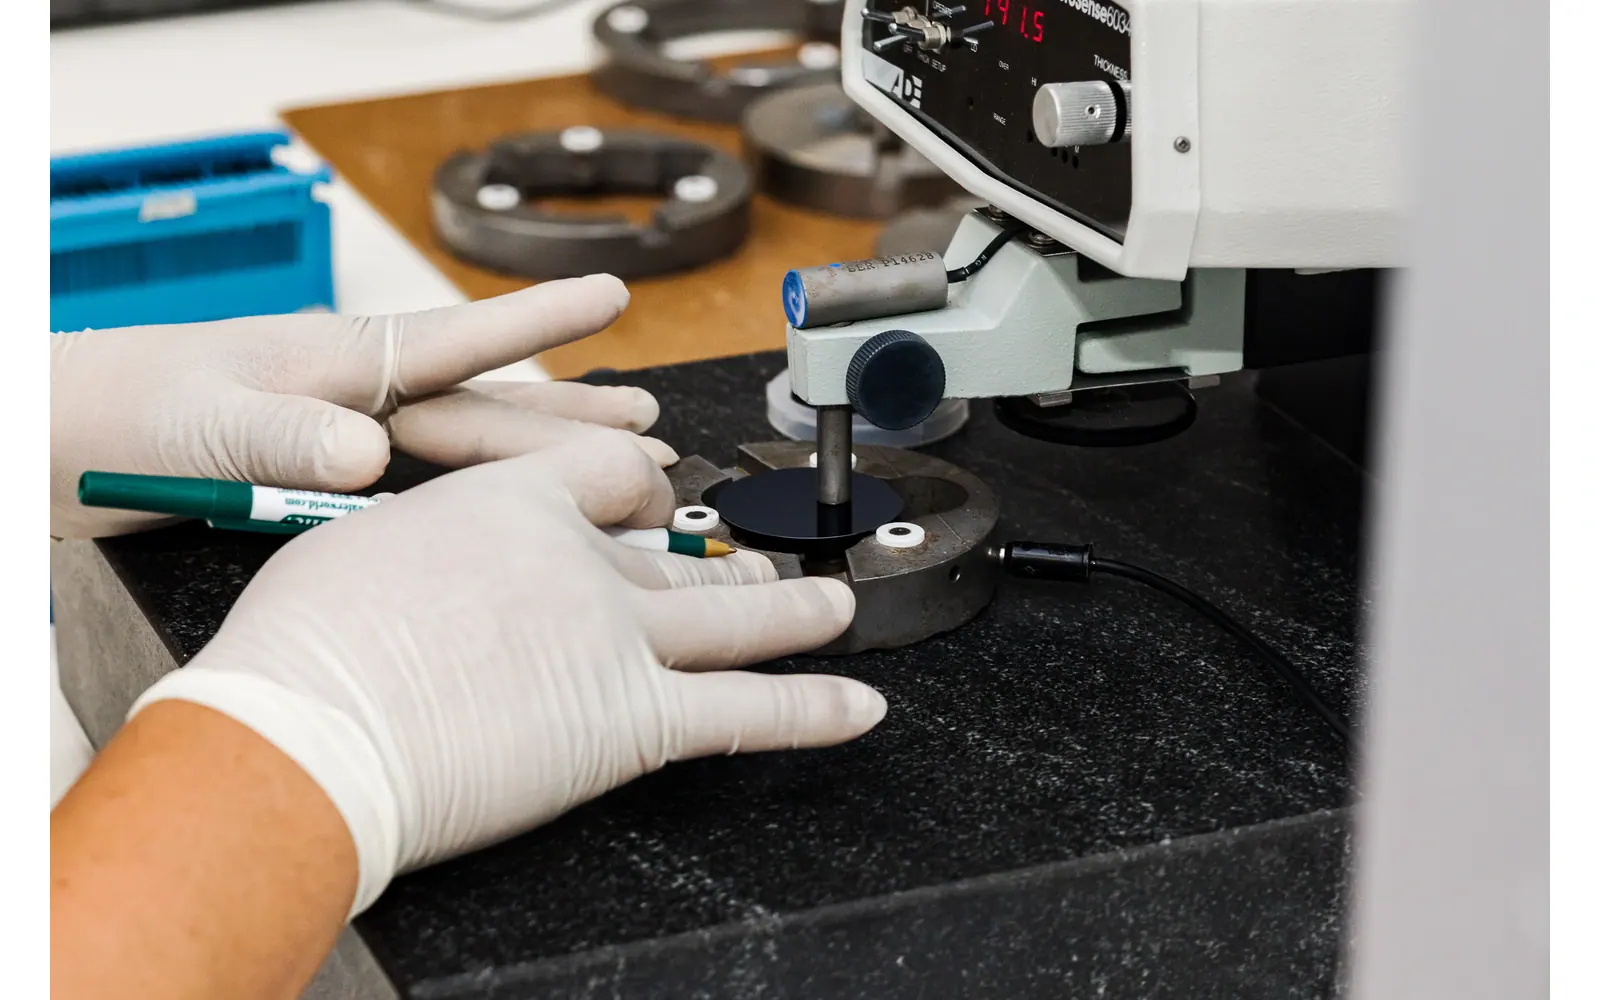
La variation totale d'épaisseur n'est pas le voile, la déformation ou l'erreur d'une lecture d'épaisseur centrale. Un flan peut être uniformément trop mince, ou atteindre son épaisseur moyenne cible tout en ayant une région trop mince pour être finie. Inspectez séparément la plage d'épaisseur et la cible nominale.
Un rapport utile sur la variation totale d'épaisseur indique également la zone évaluée, le support et l'état du processus. Sans ces champs, deux laboratoires peuvent rapporter des chiffres différents sans que l'un d'eux n'ait modifié la tranche.
Le Vimfun SOM200 est une référence d'équipement de tranchage, pas une spécification de métrologie. Une tolérance d'épaisseur indiquée ne doit pas être renommée variation totale d'épaisseur ; la zone inspectée, le support et la méthode déterminent ce que la mesure établit.
Définir la variation totale d'épaisseur avant de comparer les résultats
Une épaisseur locale est la séparation entre les surfaces avant et arrière à un endroit donné, selon la méthode de mesure. La TTV est une plage sur la zone sélectionnée. Ce n'est pas la différence entre l'épaisseur moyenne de la tranche et sa cible nominale, et ce n'est pas la tolérance d'un axe de positionnement mécanique.
Recherche du NIST sur la mesure de l'épaisseur des tranches examine la variation d'épaisseur à l'aide de l'interférométrie infrarouge. Son contexte métrologique illustre pourquoi la méthode de mesure est importante. Il n'attribue pas de limite TTV universelle à chaque matériau ou scie brut.
Une tranche uniforme peut-elle encore être trop mince ?
Imaginez un flan hypothétique dont les épaisseurs locales varient de 0,98 à 1,03 mm. Sa plage est de 0,05 mm sur les emplacements échantillonnés. Cet exemple inventé explique le calcul ; ce n'est pas une spécification ou un résultat de performance pour une machine Vimfun.
Cette plage ne vous indique pas si la cible nominale était de 1,00 ou 1,10 mm. Un flan peut être uniformément trop mince, ou avoir l'épaisseur moyenne correcte mais une variation excessive. L'épaisseur cible et la variation totale d'épaisseur appartiennent donc à une feuille d'acceptation lorsqu'elles sont importantes en aval.
Indiquez si une tolérance d'épaisseur s'applique à une moyenne, à un point central ou à tous les emplacements évalués. Sans cette distinction, le fournisseur et le client peuvent rapporter des conclusions de réussite/échec différentes à partir des mêmes données.
Pourquoi le voile et la déformation sont-ils des mesures différentes ?
Le voile de la tranche décrit la forme, tandis que la variation d'épaisseur décrit la séparation entre les surfaces avant et arrière. Une tranche courbée peut conserver une épaisseur presque uniforme. Inversement, un flan relativement plat peut avoir une forme de coin. Dans une inspection de tranche de silicium TTV, gardez la carte d'épaisseur séparée du résultat de forme ; écrivez TTV (variation totale d'épaisseur) dans le rapport plutôt que de traiter les trois mesures comme une seule valeur de planéité.
Le voile et la déformation concernent les déviations de la surface médiane d'une tranche par rapport à la géométrie de référence spécifiée, les détails étant régis par la convention de mesure. Ce ne sont pas simplement un autre nom pour la plage d'épaisseur. Une tranche courbée peut avoir une épaisseur relativement uniforme, tandis qu'un flan en forme de coin peut varier en épaisseur sans la même courbure.
Pour comparer la variation totale d'épaisseur au voile ou à la déformation, demandez les définitions utilisées par le système d'inspection. Identifiez l'état du support et le plan de référence. Un montage qui contraint la tranche peut affecter la mesure de la forme et ne doit pas être omis du rapport.
N'inférez pas de valeur de voile ou de déformation à partir d'une photographie d'une tranche posée sur une table. L'image peut documenter l'état visible, mais elle manque de la référence contrôlée et des données de mesure nécessaires pour une affirmation quantitative.
Indiquer l'état du processus de l'échantillon
Un flan brut, une tranche rodée et un substrat poli sont des états d'inspection différents. La finition peut modifier l'épaisseur et la forme, les résultats doivent donc conserver leurs étiquettes d'étape de processus. Une spécification de tranche polie publiée ne peut pas être automatiquement appliquée à la sortie de scie.
Lors de la révision tranchage de lingots de silicium, spécifiez quel état est accepté. Si le but de la scie est de fournir des flans pour la finition, la variation totale d'épaisseur doit être évaluée en même temps que la marge de finition disponible.
Conservez l'historique du traitement de surface avec les données. Les films ajoutés ou le traitement thermique ultérieur peuvent modifier l'interprétation des mesures géométriques. L'opération de réception doit savoir ce qui est arrivé à la tranche avant l'inspection.
Concevoir le schéma d'échantillonnage
Choisissez où l'épaisseur est évaluée avant l'essai. L'exclusion des bords, le nombre d'emplacements et leur distribution affectent la capacité à détecter un coin ou une variation localisée. Quelques points peuvent suffire pour une tâche de dépistage limitée, mais ne doivent pas être présentés comme une carte de surface complète.
Une comparaison de la variation totale d'épaisseur nécessite la même zone et la même méthode d'échantillonnage dans les deux exécutions. Augmenter le nombre de points dans une exécution peut révéler des extrêmes que ne détecte pas un schéma épars dans l'autre exécution. Enregistrez les emplacements réels des points ou conservez la carte lorsqu'elle est disponible.
Identifiez également la capacité de l'instrument et son état de calibration. Si la fenêtre d'acceptation est proche de l'incertitude de mesure, le résultat nécessite une règle de décision convenue plutôt que des décimales supplémentaires sur une feuille de calcul.
Conservez l'emplacement de chaque échantillon d'épaisseur, pas seulement le minimum et le maximum. Si un point de mesure supplémentaire trouve un endroit mince, la plage rapportée augmente même si la tranche n'a pas changé. C'est pourquoi une vérification éparse du centre et des bords et une carte complète ne doivent pas être comparées sans identifier leur couverture.
Pour la variation totale d'épaisseur, la plage illustrative de 0,98–1,03 mm donne 0,05 mm, soit 50 µm, sur ces emplacements échantillonnés. Cela ne dit rien sur une région non mesurée. L'exemple est arithmétique, pas un résultat de scie mesuré.
Je mettrais trois champs à côté de chaque numéro de variation d'épaisseur totale : zone d'évaluation, condition de support et état de l'échantillon. “ Brut, exclusion de bord définie, support nommé ” est plus utile que “ haute précision ”. Le piège est de rapporter un résultat de tranche polie comme s'il caractérisait le blanc non corrigé.
La carte compte.
Que se passe-t-il lorsque le support change ?
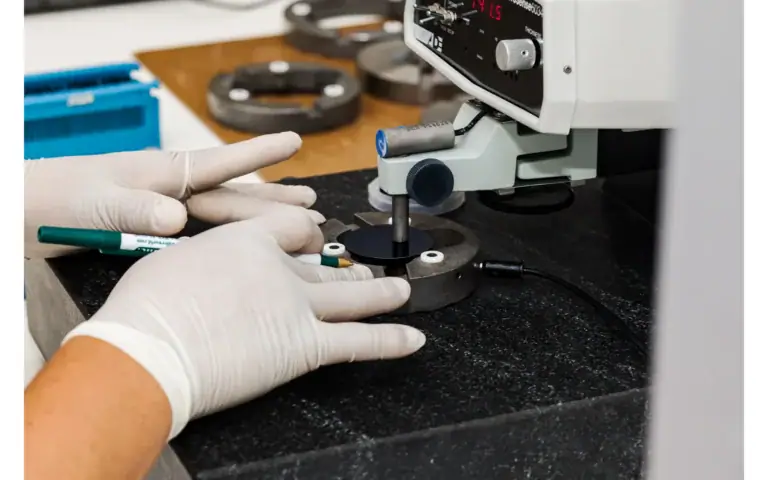
Les méthodes de contact et sans contact peuvent impliquer différents arrangements de support. Le montage doit être compatible avec l'épaisseur et l'état de l'échantillon. Documentez si la tranche est libre, supportée à des emplacements définis ou maintenue par un mandrin selon la méthode.
Les données de variation d'épaisseur totale sans informations de support peuvent être difficiles à comparer, en particulier pour les spécimens minces ou courbés. La répétition d'une lecture sous un arrangement de maintien différent peut modifier le résultat pour des raisons sans rapport avec la coupe d'origine.
Évitez d'appliquer une force de manipulation excessive simplement pour rendre une lecture stable. Suivez la procédure de l'instrument et du site. Si une surface brute ne convient pas à une méthode sélectionnée, convenez d'une autre méthode ou décrivez la limitation au lieu de traiter silencieusement les lectures incertaines comme des données acceptées.
Enquête sur les tendances dans la séquence de tranches
Préservez l'ordre des tranches et comparez les cartes ou les mesures par position. Une tendance dans un lot peut indiquer un changement de configuration ou de processus, mais le motif seul n'identifie pas la cause. Enquêtez sur le montage, l'état du guide, le comportement de coupe, la libération et la cohérence des mesures.
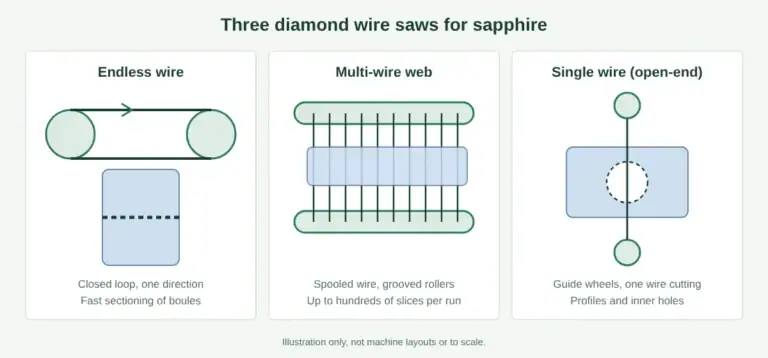
Pour le contexte de l'équipement, le scie multifilaire aperçu et Scie multi-fils inversée la configuration décrivent différents aspects de la configuration. Aucun des liens n'établit un résultat de variation d'épaisseur totale pour le matériau d'un client.
Enregistrez les exécutions interrompues et les ajustements de l'opérateur. Sinon, les échantillons mesurés ensemble peuvent en fait représenter différentes conditions de coupe, rendant une moyenne de lot trompeuse.
Connectez le résultat à la finition
L'opération de réception a besoin de suffisamment de stock pour atteindre la géométrie finale sans créer une pièce sous-dimensionnée. Une carte d'épaisseur peut aider à comprendre si le blanc offre cette marge dans la zone pertinente. L'épaisseur moyenne seule peut masquer une région localement mince.
Évaluez la variation d'épaisseur totale avec les défauts de bord, l'état de surface et toute évaluation de dommage requise. La réduction de la TTV tout en laissant un stock de finition insuffisant ne résout pas le problème en aval.
Si un essai de finition est effectué, conservez les mesures avant et après liées au même échantillon. Cela montre ce que l'étape de finition a changé et évite de créditer la scie d'un résultat mesuré uniquement après correction.
Conservez la carte de mesure avec le résultat
Conservez les emplacements mesurés, pas seulement les nombres les plus grands et les plus petits. Un résultat sans sa carte ne peut pas montrer si la même partie de la surface a été évaluée lors d'une autre exécution. Enregistrez les identifiants de point et les exclusions afin qu'un deuxième ingénieur puisse reproduire la limite d'inspection.
Pour la variation d'épaisseur totale, conservez l'épaisseur nominale dans un champ séparé. Une petite plage mesurée ne prouve pas que le blanc entier se situe dans sa fenêtre d'épaisseur requise. Le destinataire a besoin à la fois de la relation cible et des informations sur la variation. Les combiner sous une seule étiquette rend un rapport plus difficile à interpréter.
Décrivez la condition de support dans des termes qu'un autre opérateur peut reproduire. Enregistrez quelles surfaces entrent en contact avec le support et si l'arrangement de mesure diffère entre les échantillons bruts et finis. Si le support change pendant une enquête, conservez ces résultats dans des groupes de comparaison séparés jusqu'à ce que l'effet soit compris.
Indiquez la résolution et les limitations de mesure pertinentes issues de la documentation de l'instrument et de la méthode. Ne rapportez pas plus de confiance que ce que la configuration prend en charge simplement parce que l'affichage montre des chiffres supplémentaires. La question utile est de savoir si l'inspection peut distinguer les différences qui comptent pour l'acceptation.
Une tendance de variation d'épaisseur totale sur un lot doit rester liée à l'ordre des tranches. Si une tendance apparente est observée, répétez les vérifications d'inspection avant de modifier le processus de coupe. Un identifiant échangé, une région d'exclusion modifiée ou un support altéré peuvent produire une comparaison trompeuse même lorsque chaque lecture individuelle a été effectuée avec soin.
Marquez explicitement les mesures manquantes. Un emplacement non mesuré n'est pas un zéro ou un résultat interpolé, sauf si la méthode de rapport définit spécifiquement un tel traitement. Gardez les observations brutes distinctes de tout affichage dérivé afin que l'équipe réceptrice puisse voir les preuves réelles.
Avant de définir une limite d'acceptation, demandez à quel état de mesure elle s'applique. Une limite de criblage après coupe et une spécification de substrat fini peuvent servir des décisions différentes. Le rapport doit nommer cet état et son critère approuvé plutôt que de traiter chaque carte d'épaisseur comme un certificat de tranche final.
| Champ de décision | Preuves à conserver |
|---|---|
| Définition de la zone | Emplacements, exclusion des bords et données manquantes |
| Définition de la configuration | Support, instrument et état de mesure |
| Traçabilité du lot | Position de la tranche et enregistrement des inspections répétées |
Choisissez la page qui répond à votre question
Cet article répond : Deux plages d'épaisseur rapportées sont-elles basées sur la même définition de mesure ? Il ne remplace pas les portées d'équipement ou d'application suivantes.
| Votre question | Page pertinente | Limite |
|---|---|---|
| Besoin du contexte de la découpe de lingots de silicium ? | tranchage de lingots de silicium | Contexte d'application ou de processus pour la tâche de réception |
| En quoi l'équipement de tranchage de fil par lots diffère-t-il ? | scie multifilaire | Contexte d'application ou de processus pour la tâche de réception |
| Besoin du contexte de la scie à fil inversée ? | Scie multi-fils inversée | Configuration de l'équipement et sa portée déclarée |
FAQ
Une seule lecture peut-elle établir la variation d'épaisseur totale ?
Non. La variation d'épaisseur totale décrit une plage sur une zone évaluée. Une seule lecture peut indiquer l'épaisseur à cet endroit mais ne peut pas établir la plage. Utilisez la méthode d'échantillonnage ou de cartographie convenue et rapportez sa définition de zone.
Une faible variation d'épaisseur totale prouve-t-elle que le blanc est suffisamment épais ?
Non. Vérifiez également l'épaisseur nominale et la fenêtre d'épaisseur locale. Un blanc uniformément sous-dimensionné peut toujours être inadapté à la finition. Le résultat de la variation et la cible d'épaisseur requise répondent à des questions d'acceptation distinctes.
Les résultats de variation d'épaisseur totale peuvent-ils utiliser différents supports ?
Seulement après avoir établi que la comparaison reste valide dans le cadre de la méthode utilisée. Enregistrez le support et l'état d'inspection modifiés. Les valeurs de variation d'épaisseur totale sans ces conditions peuvent ne pas décrire des mesures équivalentes, même lorsque les unités correspondent.
Rapportez ce qui a été réellement établi
Un rapport d'inspection utile nomme le matériau, l'identité de l'échantillon, la condition du processus, la méthode de mesure, le support, la zone d'évaluation et le modèle d'échantillonnage. Incluez les résultats d'épaisseur et toute incertitude ou règle de décision applicable. Gardez séparés l'acceptation de l'épaisseur nominale, l'acceptation du TTV et l'acceptation de la forme.
La variation d'épaisseur totale devient utile lorsqu'elle décrit une mesure reproductible liée à une exigence claire. Pour un nouveau processus, convenez de cette exigence avant la coupe et retournez des blancs représentatifs pour l'évaluation de l'équipe réceptrice. L'objectif est d'obtenir des preuves comparables sur une géométrie utilisable, et non un adjectif de qualité attaché à un échantillon sélectionné.
Convenez de la cible d'épaisseur, du modèle de cartographie, de l'exclusion des bords et du support avant la coupe. Retournez la carte avec l'identité de la tranche et l'état du processus, pas seulement la plage. Si la variation d'épaisseur totale est excessive, comparez les cartes commandées et l'historique de configuration avant d'ajuster la scie ; excluez d'abord une mesure ou une condition de maintien modifiée.