Vimfun SOM-220D · Quatre axes / Double poste de travail
Scie multi-fils magnétique SOM-220D
Une scie à fil multiple à aimant pour la production de tranches droites. Quatre rouleaux entraînés indépendamment et deux postes de travail supportent la coupe parallèle de blocs d'aimants durs et cassants.
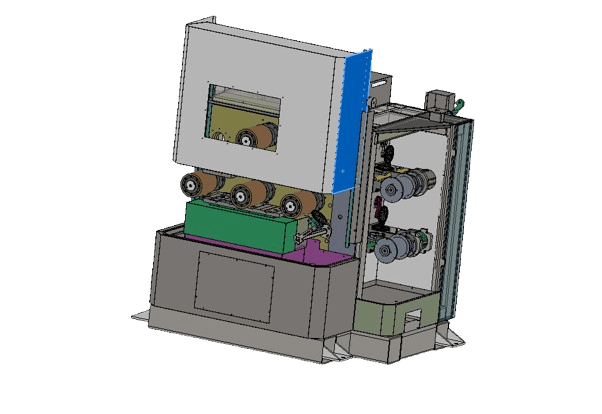
Où se situe le SOM-220D dans l'usinage des aimants ?
La machine coupe des blocs préparés en tranches droites parallèles. Sa capacité de chargement indiquée est de 220 × 220 × 150 mm à chacune des deux positions. Examinez les montages et les couches de maintien dans l'enveloppe utilisable, puis définissez l'épaisseur après coupe avec une marge suffisante pour le meulage ou la finition ultérieure.
La coupe en tranches est une étape du processus de fabrication de l'aimant fini. La plage d'épaisseur indiquée de 2 à 8 mm n'est pas une tolérance de pièce finie ni une garantie de planéité. Le Guide de découpe et d'usinage d'aimants NdFeB positionne la coupe en tranches droites aux côtés de la production de segments d'arc et de la finition en aval.
Comment fonctionne une scie à fil multiple à aimant à double poste de travail ?
Le fil diamanté voyage de la bobine d'alimentation à travers le système de rouleaux rainurés et sur la bobine réceptrice. Plusieurs longueurs de fil parallèles créent le motif de coupe à mesure que le matériau monté pénètre dans la toile. La source spécifie quatre entraînements de rouleaux indépendants et une coupe tangentielle standard avec deux postes de travail.
Illustration du chargement et du motif de coupe uniquement ; pas un dessin de routage de machine et pas à l'échelle.
Le pas de la rainure définit la distance entre les coupes voisines. La saignée réelle retire du matériau de cet espacement, laissant l'épaisseur de la tranche. Ne traitez pas le diamètre du fil comme une saignée mesurée ni ne calculez le nombre de tranches acceptées sans tenir compte des pertes aux extrémités, des exigences de maintien et du stock de finition.
Deux positions ne garantissent pas le double de la production
La spécification permet de traiter deux plaques de matériau ensemble. Comparez les cycles complets, y compris le montage, le chargement, la coupe, le déchargement et l'inspection. Les incompatibilités de matériaux et la préparation des montages peuvent affecter la capacité utile.
Inclure le temps d'élimination de la déformation du fil
Prévoyez la période nécessaire pour terminer la coupe à travers le matériau restant à mesure que la déformation du fil diminue. Sa durée dépend de la configuration et du matériau ; l'énoncé de temps du catalogue n'est pas un cycle de production garanti.
Applications de tranches droites d'aimants NdFeB et ferrite
Le plan produit identifie la coupe en tranches d'aimants NdFeB et ferrite comme les principales applications. La spécification de la machine liste également les céramiques et les matériaux semi-conducteurs comme catégories plus larges de matériaux durs et cassants. Une recette réussie doit être établie pour la nuance réelle plutôt que transférée uniquement parce que deux matériaux partagent un nom de catégorie.
| Application | Informations à fournir | Vérification d'essai |
|---|---|---|
| Blocs d'aimants NdFeB | Nuance, dimensions, état du matériau et si la pièce est magnétisée | Dommages aux bords, constance de l'épaisseur et marge de finition |
| Blocs de ferrite | Géométrie du bloc, surfaces de support et épaisseur de tranche droite cible | Rupture, intégrité des bords et tranches acceptées par lot |
| Autres céramiques ou matériaux semi-conducteurs | Matériau exact, état à la réception et résultat requis | Coupe d'échantillon spécifique au matériau avant sélection |
Lors de la spécification d'une scie à fil multiple NdFeB ou d'une machine de coupe en tranches de ferrite, séparez l'exigence après coupe du dessin fini. Pour les segments d'aimant courbes, utilisez la comparaison de modèles ci-dessous ; le SOM-220D est positionné pour les tranches droites.
Spécifications techniques
| Article | SOM-220D |
|---|---|
| Arrangement de coupe | Coupe tangentielle à quatre axes ; double poste de travail |
| Capacité maximale de la pièce | 220 × 220 × 150 mm × 2 |
| Épaisseur de tranche | 2–8 mm |
| Matériau des rouleaux rainurés | Polyéthylène à haut poids moléculaire |
| Diamètre des rouleaux | 170 ± 10 mm |
| Diamètre du fil diamanté | 0,12–0,25 mm |
| Capacité de la bobine | Jusqu'à 30 000 m |
| Vitesse de fil alternative | Jusqu'à 800 m/min |
| Course de levage de la table de travail | Jusqu'à 180 mm |
| Type de broche | Broche en porte-à-faux |
| Puissance de l'unité principale (indiquée) | 30 kW |
| Dimensions hors tout | 1 900 × 2 100 × 2 200 mm |
| Poids de la machine | 3 000 kg |
Ce sont les valeurs de l'équipement indiqué, pas la recette de travail pour chaque matériau. Confirmez les paramètres d'avance, la définition de la fréquence de renversement et la charge électrique finale dans l'accord technique. Aucune revendication de tolérance de tranche numérique n'est fournie pour ce modèle.
Qu'est-ce qui supporte le système de coupe à quatre axes ?
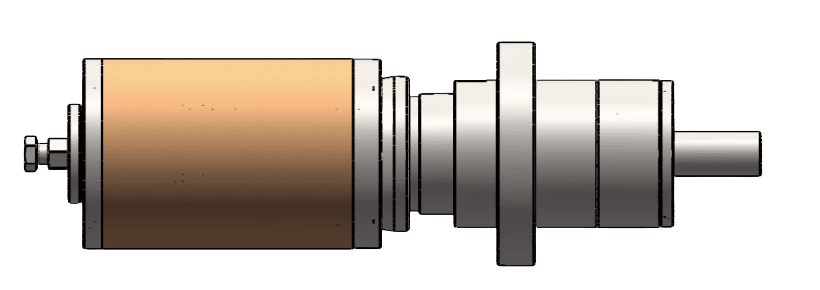
Broches en porte-à-faux
La disposition de la broche à extrémité unique permet l'accès pour la maintenance. La présentation technique décrit l'accès au service sans retirer l'ensemble de broche complet. L'état des roulements, les rainures des rouleaux et l'alignement restent dans le cadre du contrôle de processus de routine.
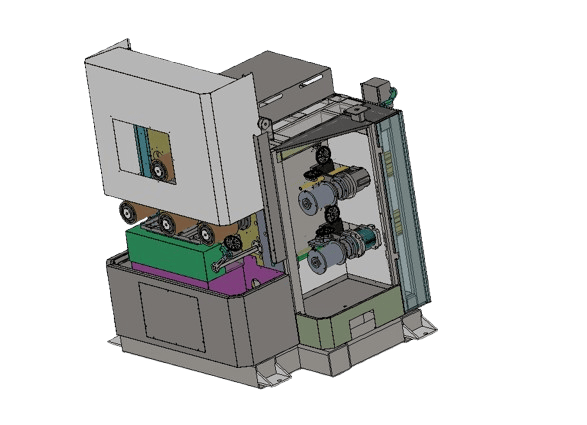
Entraînements indépendants et deux positions de matériau
Quatre moteurs indépendants entraînent les rouleaux. La disposition de la table de travail supporte deux plaques de matériau pour la coupe droite. Vérifiez les enveloppes des pièces et la disposition du montage avant de planifier des charges simultanées.
Commande servo et protection du processus
Le système de commande EtherCAT coordonne la rotation de la broche, l'alimentation et le rembobinage du fil, le mouvement transversal, la tension et l'avance de la table à l'aide d'entraînements servo. La surveillance du processus fournit des avertissements ou des arrêts en fonction de la gravité de l'alarme. La protection contre la rupture du fil arrête la machine après une rupture détectée afin de réduire le risque de dommages supplémentaires ; elle ne remplace pas une configuration correcte.
SOM-220D ou SOM4-750D ?
Sélectionnez d'abord en fonction de la géométrie de la pièce. Le SOM-220D couvre les tranches droites de petits blocs ; le SOM4-750D combine la coupe droite avec l'usinage de segments d'arc. Une capacité plus longue seule n'explique pas cette différence de processus.
| Modèle | Disposition des pièces | Plage de tranches | Raison de la sélection |
|---|---|---|---|
| SOM-220D | 220 × 220 × 150 mm × 2 | 2–8 mm | Tranches d'aimant droites, petits blocs |
| SOM4-750D | 750 × 120 × 150 mm × 2 | 1,5–20 mm | Tranches droites et segments d'aimants d'arc |
Pour les pièces courbes, fournissez le rayon intérieur, le rayon extérieur, l'épaisseur et la marge de finition. Si votre exigence dépasse l'un ou l'autre modèle, utilisez le guide complet des modèles de scies multi-fils. Pour les travaux de laboratoire à faible volume, comparez SOM200 par rapport à la pièce réelle et aux exigences du lot.
Qu'est-ce qui doit être convenu avant la production ?
Fournissez la nuance du matériau, l'état de magnétisation, les dimensions du bloc, les surfaces de maintien, l'épaisseur cible après coupe et le dessin de la pièce finie. Convenez de la méthode d'inspection et des critères d'acceptation, puis enregistrez les conditions de fil, d'avance et de montage utilisées lors de la coupe d'échantillon.
Évaluez le résultat accepté après la coupe et l'inspection. Incluez la préparation, le chargement, le déchargement et les changements plutôt que de considérer la vitesse maximale du fil comme un chiffre de débit. Pour les équipements en aval, examinez le meulage et le rodage avec vos exigences de finition.
Utilités et installation
L'alimentation électrique, le liquide de refroidissement, l'air comprimé, la fondation, l'accès de levage, le dégagement de service et les exigences de sécurité sont confirmés avec votre commande — demandez-nous. Les dimensions globales décrivent la machine, pas la zone d'installation complète.
Garantie et support
Certifié CE · Garantie de 12 mois · Réponse sous 12 heures · Coupe d'échantillon gratuite.
Envoyez votre bloc d'aimant et vos exigences de tranche cible
Partagez la nuance du matériau, les dimensions et le résultat souhaité afin que la configuration de la machine et la portée de l'essai puissent être examinées.
Demander une coupe d'échantillon gratuite- État du matériau et de la magnétisation
- Dimensions du bloc et du montage
- Épaisseur cible et marge de finition
- Taille du lot et critères d'inspection